SAVOIR-FAIRE

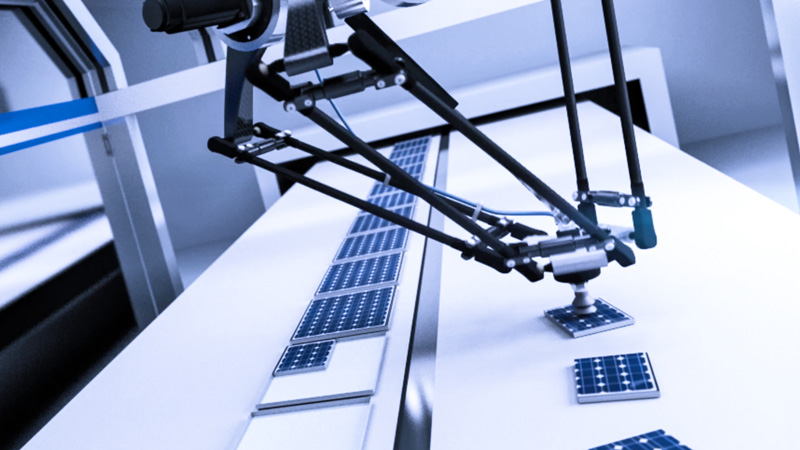
Expérience dans l’ingénierie mécanique, l’automatisation et la robotique.

COMPOSITES

Amélioration des performances avec une consommation d’énergie réduite et de faibles coûts de maintenance

INDIVIDUALITÉ

Accompagnement personnalisé de l’analyse de faisabilité à la production en série

Industrie et automatisation

Les pièces et composants en PRFC sont plus légers, ce qui réduit la consommation d’énergie et améliore les performances des produits finis. Cela est particulièrement important lorsqu’il s’agit d’obtenir une grande précision et des mouvements particulièrement rapides. La résistance à la fatigue et à la corrosion garantit une longue durée de vie et des coûts de maintenance réduits. Si vous le souhaitez, nous pouvons vous accompagner dès la phase de conception et offrir volontiers des conseils avisés à vos ingénieurs et développeurs. En collaboration avec vous et votre équipe, nous pouvons également répondre aux exigences les plus élevées dans des délais très courts – de manière personnalisée, efficace et économique.

Quand les composites sont rentables en construction mécanique

Toutes les pièces de machines ne sont pas améliorées par les composites fibreux. La décision ne dépend pas du matériau, mais de la masse en mouvement, de la rigidité requise et du volume de production.

Le bénéfice apparaît là où la masse est accélérée puis freinée. Toute réduction de masse sur une pièce mobile a un double effet : l’entraînement nécessite moins d’énergie et la machine se stabilise plus rapidement après le positionnement. Ces deux effets combinés augmentent la cadence atteignable sans qu’il soit nécessaire de remplacer l’entraînement ou la commande. Pour les pièces rotatives, s’ajoute le fait que la vitesse de rotation critique augmente, car le rapport entre rigidité et masse est plus favorable.

Une pièce en CFRP n’est donc pas une pièce de rechange fabriquée dans un autre matériau, mais une construction différente. Les fibres sont disposées le long des trajets de charge, la rigidité est ajustée en fonction de la direction et l’introduction des efforts est assurée par des inserts métalliques intégrés. Quiconque reproduit à l’identique une pièce en acier existante renonce à la majeure partie du gain potentiel.

Comparaison des matériaux pour pièces de machines mobiles

Critère

CFK

Aluminium

Acier

Densité

env. 1,5–1,6 g/cm³

env. 2,7 g/cm³

env. 7,85 g/cm³

Rigidité par masse

très élevé, orientable selon la direction

moyen

moyen

Dilatation thermique

réglable de presque zéro jusqu'à une valeur typique du matériau

élevé

moyen

Amortissement des vibrations

élevé — temps de stabilisation plus court après le positionnement

faible

faible

Comportement sous charge alternée

très bon

begrenzt

bon

Corrosion

aucune ; attention à la corrosion de contact au niveau des liaisons métalliques

Couche de protection nécessaire

Couche de protection nécessaire

Technique d'assemblage

Collage, inserts intégrés

Soudage, rivetage, collage

Soudage, vissage

Température d'utilisation continue

jusqu'à environ 200 °C selon le système de résine

élevé

très élevé

Les indications sont des valeurs de référence pour les groupes de matériaux. Les valeurs caractéristiques spécifiques au projet dépendent du type de fibre, de la structure des couches et du système de résine et sont vérifiées lors du dimensionnement.

Trois questions à clarifier avant chaque projet

À quelle vitesse quelle masse est déplacée ?

Plus la masse et le nombre de cycles sont élevés, plus le composant s’amortit rapidement. Sur une machine fonctionnant en trois-huit, chaque seconde de temps de cycle économisée a un effet pendant des années.

Quelle propriété constitue aujourd'hui le goulot d'étranglement ?

Poids, flèche, fréquence propre, dilatation thermique, corrosion ou transparence aux rayons X. Dès que l’une de ces grandeurs limite la conception, le composite devient une option sérieuse.

Combien de composants par an ?

À partir d’environ 50 pièces par an, une production en série devient rentable. Plusieurs variantes en petites séries comptent également ensemble si elles utilisent le même concept d’outillage.

Six raisons pour lesquelles les concepteurs passent au composite

En pratique, ce n’est presque jamais le matériau qui est à l’origine du projet, mais une limite physique à laquelle se heurte une construction métallique. Ces six déclencheurs couvrent la majeure partie de nos projets industriels.

Déclencheur 01

Masse en mouvement et cadence

Bras, balanciers et supports de préhenseur qui sont accélérés et freinés de nombreuses fois par minute. Moins de masse signifie moins d’énergie d’entraînement, un temps de stabilisation plus court et un débit plus élevé pour le même entraînement.

Déclencheur 02

Rigidité sur grande portée

Poutres, traverses et axes de portique où la flèche augmente de manière disproportionnée avec la longueur. Une poutre en composite conserve la précision là où l’aluminium fléchit déjà.

Déclencheur 03

Rotation et vitesse de rotation critique

Arbres, douilles et frettes de rotor. La force centrifuge augmente avec le carré de la vitesse de rotation. Un composant en CFRP bobiné maintient les aimants ou le rotor en sécurité et repousse la limite de vitesse de rotation vers le haut.

Déclencheur 04

Stabilité dimensionnelle en cas de variation de température

Instruments de mesure, montages optiques et bâtis d’essai. Le coefficient de dilatation thermique du CFRP peut être ajusté jusqu’à quasiment zéro. Le résultat de mesure reste stable tout au long de la journée.

Déclencheur 05

Perméabilité et neutralité électrique

Composants radiotransparents, isolation haute tension et applications sans courants de Foucault perturbateurs. Le choix des fibres permet de définir ce qui est transmis et ce qui est isolé.

Déclencheur 06

Corrosion, milieux et salle blanche

Composants en contact avec des milieux agressifs ou en environnement de salle blanche. Le composite renforcé de fibres ne corrode pas, résiste à de nombreux produits chimiques et remplace dans de nombreux cas l’acier inoxydable.

Identifier le déclencheur

Relever le cas de charge

Vérifier la faisabilité

Dimensionner

Échantillonnage

Série

Composants et sous-ensembles pour la construction mécanique et l'automatisation

Nous fabriquons régulièrement les types de composants suivants. Chaque ligne représente des projets réalisés, et non une promesse de performance théorique.

composant

Application typique

Pourquoi le composite renforcé de fibres

Procédure

Bras et bras pivotants

Systèmes pick-and-place, robots de palettisation, axes de manutention

Faible masse en mouvement associée à une grande rigidité, cadence plus élevée sans changement d'entraînement

RTM, autoclave préimprégné

Bascules et oscillations

Machines de placement automatiques, mouvements d'alimentation à haute fréquence

Petites masses, très nombreux cycles, tolérance de positionnement serrée

Autoclave préimprégné, technique de collage

Poutres et traverses

Machines d'estampage, systèmes de découpe, axes portiques, installations d'inspection

Rigidité sur grande portée avec une faible flèche

Autoclave préimprégné, technologie d'enroulement filamentaire

Bras robotisés

Installations d'automatisation, technique d'emballage

Rigidité spécifique élevée, combinaison de tubes en CFRP et de liaisons métalliques

Technologie d'enroulement filamentaire, autoclave préimprégné, technique de collage

Effecteurs terminaux et supports de préhenseurs

Manutention de verre, manutention de tôle, automatisation de l'assemblage

Rigidité en bout d'axe, intégration du vide et de l'électronique dans le composant

Autoclave préimprégné, construction intégrale

Fabrication électronique, construction de dispositifs, plaques support

Planéité, stabilité dimensionnelle, faible dilatation thermique

Autoclave préimprégné, moulage à chaud

Pompes à moteur à entrefer et à accouplement magnétique, compresseurs

Aucune perte par courants de Foucault, donc efficacité système accrue ; résistant aux fluides

RTM, autoclave préimprégné

Moteurs électriques à haute vitesse, broches, rotors

Fixation sûre des aimants à vitesse périphérique élevée, électriquement neutre

Technologie d'enroulement

Tubes et profilés

Axes structurels, bancs de mesure, éléments porteurs

Rigidité élevée pour un poids minimal, épaisseur de paroi définie

Technologie d'enroulement filamentaire, préimprégné

Cadres de charge et structures d'essai

Machines d'essai de traction et de compression, bancs d'essai

Dilatation thermique minimale pour une rigidité élevée — valeurs de mesure reproductibles

Autoclave pour préimprégnés

Composants et tubes de mesure radiotransparents

Installations de radiographie et d'inspection, montages de recherche

Transparence aux rayons X, étanchéité au gaz, faible taux de fuite

Infusion sous vide (VARI), technique de collage

Carters et habillages

Installations d'inspection, machines spéciales, capots mobiles

Coques légères et rigides ; déplaçables à la main malgré une grande surface

Autoclave préimprégné, infusion sous vide

Vous ne trouvez pas votre composant dans la liste ? La plupart des demandes nous parviennent sous forme de plan d’un composant métallique existant, avec la question de savoir s’il est possible de l’alléger. C’est exactement à cela que sert l’analyse de faisabilité.

Nos histoires de succès

Secteurs dans lesquels nos composants sont utilisés

Le composite fibreux n’est pas une solution sectorielle dans le segment industriel, mais une réponse à une exigence physique spécifique. Cette exigence se manifeste dans des secteurs très différents.

Technique d'emballage et de conditionnement

Bras, pièces de format et éléments de transport dans des machines fonctionnant à plusieurs centaines de cadences par minute. Chaque gramme sur l’axe mobile agit directement sur le débit et la consommation d’énergie. 1 übersetzt

Assemblage de semi-conducteurs et d'électronique

Têtes de placement, bascules et plaques support devant résister à des accélérations extrêmes avec des tolérances de l’ordre du micromètre. L’amortissement et la stabilité massique déterminent le rendement.

Robotique et manutention

Bras pivotants, effecteurs terminaux et supports de préhenseurs. C’est à l’extrémité de l’axe que la masse a l’effet le plus fort sur la dynamique — c’est là que le levier du composite fibreux est le plus important.

Pompes, entraînements et technique du vide

Chemises d’entrefer sans pertes par courants de Foucault, bandages et manchons pour vitesses de rotation élevées. Nous fabriquons les deux par procédé RTM ou préimprégné en tant que produit de série.

Impression, estampage et transformation (converting)

Poutres, rouleaux et supports d’outils mobiles dans des machines à grande vitesse de défilement. Une faible flexion sur toute la largeur de travail est ici le critère déterminant.

Technique de mesure, d'essai et d'optique

Cadres de charge, boîtiers d’instruments et supports optiques. Un coefficient de dilatation thermique proche de zéro maintient la précision de mesure malgré les variations de température ambiante.

Construction d'appareils et d'installations

Composants résistants aux fluides, éléments internes et pièces de réservoirs. Là où l’acier inoxydable échoue en raison de la corrosion ou du poids, le composite fibreux est souvent la solution la plus économique sur toute la durée de vie.

Technique ferroviaire et des transports

Carénages, éléments porteurs et composants spéciaux pour véhicules en petite série. Les exigences de protection incendie selon la norme EN 45545 sont clarifiées au préalable avec vous, projet par projet.

Automatisation de laboratoire et d'analyse

Axes de pipetage et de manutention à cycles élevés. Des axes légers permettent des débits plus importants sans perte de précision de positionnement.

Nos compétences clés dans l'industrie et l'automatisation

Ingénierie & Développement

Sur mesure pour vos besoins

De la première idée au composant prêt pour la série : nous vous conseillons, concevons et calculons des composants de machines en matériaux composites fibreux et optimisons les systèmes d’automatisation existants, avec une conception exactement adaptée à votre application.

Composites

Composants en matériaux composites fibreux pour l'industrie

Nous fabriquons des composants haute performance en CFRP selon le procédé le mieux adapté, que ce soit autoclave préimprégné, RTM ou technologie d’enroulement filamentaire. Des contrôles qualité stricts et une livraison dans les délais garantissent que les composants s’intègrent de manière fiable dans votre production.

Usinage CNC

Précision pour des composants exigeants

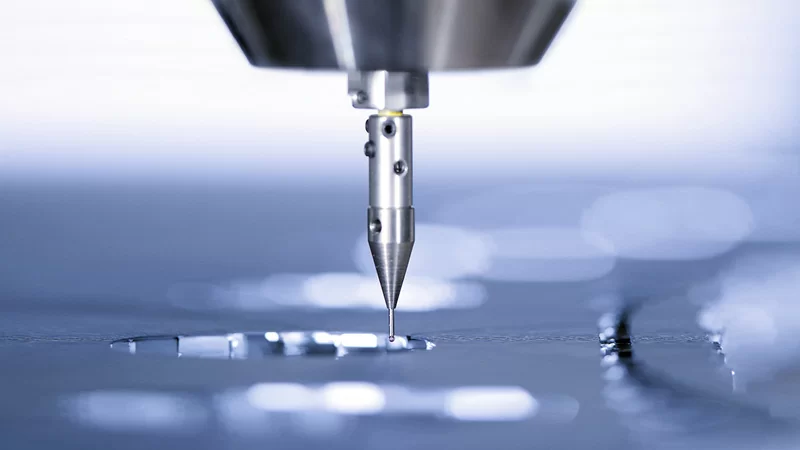
Notre offre d’usinage CNC comprend la construction de modèles, la fabrication d’outils et la finition de composants en matériaux composites fibreux pour l’industrie. Lorsque l’application l’exige, nous usinons avec des tolérances de l’ordre du centième au millième de millimètre.

Usinage &; Support

De la production à la finition

Nous prenons en charge l’usinage mécanique de vos composants en matériaux composites et vous accompagnons tout au long du processus de production : que ce soit pour des étapes de travail ponctuelles ou avec un savoir-faire et une aide pratique pour votre production interne.

Usinage des matériaux composites

Les matériaux composites ne se travaillent pas comme le métal. Fraiser du CFRP avec des outils et des paramètres conçus pour le métal provoque délaminage, arrachement de fibres et bords inutilisables.

Les fibres de carbone sont dures et très abrasives. Elles usent les tranchants conventionnels en peu de temps, tandis que la matrice résineuse ramollit en cas de température trop élevée. C’est pourquoi nous travaillons avec des outils revêtus de diamant et diamantés, des vitesses de coupe adaptées et une aspiration qui capte la poussière de fibres directement au niveau du tranchant.

Le bridage est tout aussi important. Une pièce composite à paroi mince se déforme sous la force de serrage si elle n’est pas soutenue sur toute sa surface. C’est pourquoi nous fabriquons le dispositif en interne et le concevons en même temps que la pièce, et non après coup.

La précision doit pouvoir être mesurée. Nous contrôlons les cotes critiques directement sur la machine à l’aide d’un palpeur de mesure, sans débrider la pièce. La référence est ainsi conservée, les écarts peuvent être corrigés immédiatement et les tolérances de l’ordre du centième et du millième de millimètre sont respectées de manière fiable. Sur demande, nous documentons les résultats de mesure dans un rapport de mesure.

Construction de modèles et d'outillages

Dispositif

Fraisage 5 axes

Ébavurage

Mesure

Documentation

Ce que nous prenons en charge dans l'usinage

Usinage de nos propres pièces

Détourage, perçage, poches et ajustements sur les pièces issues de notre production. Nous fraisons également des sous-ensembles et des pièces finis, si nécessaire avec des tolérances allant jusqu’au micromètre. L’usinage et le contrôle s’effectuent dans le même dispositif, afin que la référence reste identique de la première coupe jusqu’à la mesure.

Sous-traitance pour vos composants

Nous usinons également des pièces composites qui ne proviennent pas de notre production. De même que des modèles, outillages et dispositifs en métal et en plastique.

Construction de modèles, d'outillages et de dispositifs

Les modèles maîtres, moules et dispositifs de bridage sont réalisés en interne. Cela raccourcit nettement les boucles entre la première pièce et la validation.

Aperçu des procédés de fabrication

Nous ne sommes pas limités à un seul procédé. Celui qui est utilisé dépend de la géométrie, des exigences de surface et de la quantité — pas de l’installation disponible.

Procédure

Ce qu'il permet

Pièces typiques

Fourchette de quantités

Taux volumique de fibres le plus élevé, porosité très faible, empilement des plis précisément défini

Pièces structurelles fortement sollicitées

Bras, balanciers, poutres, cadres de charge, boîtiers

Préimprégné hors autoclave (four)

Taux volumique de fibres le plus élevé, porosité très faible, empilement des plis précisément défini

Bras, bascules, poutres, cadres de charge, boîtiers

Bras, balanciers, poutres, cadres de charge, boîtiers

Pièces de révolution avec épaisseur de paroi et orientation des fibres exactement reproductibles

Bandages, manchons, tubes, arbres

Série, y compris grandes quantités

Moule fermé, deux surfaces propres, facilement automatisable

Bras porteur à âme mousse, composants structuraux en série

série moyenne à grande

Composants de grande surface sans autoclave, bonne qualité des pièces pour un coût d'outillage modéré

Carters, habillages, tubes de mesure, coques

Pièce unique à petite série

Procédé prepreg à cycles courts, deux surfaces définies, haute reproductibilité

Plaques, composants plats, couvercles

série moyenne à grande

Nous combinons souvent plusieurs procédés au sein d’un même ensemble — par exemple un tube bobiné avec des noeuds métalliques collés, comme pour les bras robotisés destinés à Bosch Packaging.

25 %

efficacité système accrue grâce à des pots d’entrefer en CFRP sans courants de Foucault

Produit de série pots d’entrefer en CFRP

0,015 mm

Précision de collage sur la bascule en CFRP pour Besi Group

Success story ESEC / Besi Group

1450 mm

Longueur en porte-à-faux des bras pivotants en carbone en prepreg haut module

Success story KUKA

2 sites

Production à Villmergen (CH) et Klipphausen (DE)

Groupe Connova

Du prototype à la série

La question la plus fréquente des concepteurs est : à partir de quand cela devient-il rentable ?

À partir d'environ 50 pièces par an

En dessous de ce volume, les coûts d’outillage et de mise en route dominent le prix unitaire. À partir d’environ 50 pièces par an, ces coûts se répartissent de manière à rendre la production en série rentable — vers le haut, la quantité est illimitée. 1 traduit

Important : il n’est pas nécessaire d’avoir 50 pièces identiques. Dix variantes de cinq pièces chacune comptent également ensemble, à condition qu’elles utilisent le même concept d’outillage et de procédé. C’est exactement le cas typique dans la construction de machines spéciales.

Quand le composite n'est pas la bonne réponse

Au-delà d’environ 200 °C en température d’utilisation continue, les systèmes résine atteignent leurs limites. Pour les pièces purement axées sur le coût sans exigence technique, le matériau classique l’emporte presque toujours.

De la demande à la série – le déroulement en huit étapes

Qu’il s’agisse d’une pièce unitaire ou d’un composant de série : la démarche est la même, seule l’ampleur de la qualification diffère.

Demande et faisabilité

Nous vérifions le cas de charge, l’encombrement, la quantité et le délai cible, et vous indiquons si le composite est la bonne solution constructive — même lorsque la réponse est non.

Conception et calcul

La stratification, l’orientation des fibres et l’introduction des efforts sont dimensionnées et justifiées par le calcul. Vos concepteurs sont associés à cette démarche. 1 traduit

Concept de procédé et d'outillage

Le procédé, le plan de joint de l’outil et le concept de démoulage sont définis – en collaboration avec la production.

Fabrication d'outillages

Le modèle, l’outil et le dispositif sont réalisés en interne. Les retouches après la première pièce peuvent être directement mises en œuvre et intégrées dans le processus.

Prototype et essais

La première pièce est mesurée et contrôlée. Les écarts sont réintégrés dans l’outil et le processus avant le démarrage de la série.

Contrôle du premier échantillon

Validation documentée avec preuves de mesure et de matériau, sur demande également selon votre propre plan de contrôle.

Démarrage de série

Les paramètres du processus sont figés et documentés. À partir de là, la pièce est reproductible.

Série, réapprovisionnement et service

Les pièces de rechange et de réapprovisionnement passent par les mêmes outils. Nous assurons également la réparation et la retouche des pièces existantes.

Votre interlocuteur

Jens Kählert

Head of Sales & Projects, Connova Deutschland GmbH

Jens Kählert allie en une seule personne ingénierie mécanique et expérience dans l’industrie des composites. Ingénieur diplômé en génie mécanique (né en 1970), il a débuté sa carrière chez Huber+Suhner, un pionnier des fibres composites. Au cours des 35 dernières années, il a suivi au plus près l’essor des matériaux composites à haute performance dans leurs applications industrielles. Aujourd’hui, il est Head of Sales & Projects chez Connova Deutschland GmbH et constitue l’interlocuteur privilégié pour les solutions composites dans l’automatisation industrielle. Son atout pour les clients industriels : grâce à plus de 20 ans d’activité opérationnelle, il connaît l’ensemble du paysage des fournisseurs et sait évaluer, sur la base d’une pratique éprouvée, quelle solution composite est réellement viable économiquement selon l’environnement industriel.

Pourquoi vous pouvez tirer profit de son expertise :

  • Un mécanicien au service de l’industrie: Diplôme de génie mécanique et 35 ans de composites — il parle avec la même aisance le langage des concepteurs, des responsables de production et des acheteurs chez les constructeurs d’équipements industriels.
  • La rentabilité avant l’engouement pour le matériau: Il identifie le seuil à partir duquel un composant en composite devient véritablement supérieur sur le plan économique — et communique en toute transparence lorsque des matériaux conventionnels sont plus pertinents pour une application industrielle.
  • Une vue d’ensemble du secteur de première main: Plus de deux décennies de pratique opérationnelle — il connaît la quasi-totalité des concurrents, des systèmes de matériaux et des procédés pertinents pour les applications composites industrielles dans la région DACH.
  • La rapidité grâce à l’expérience: Les projets industriels nécessitent de la réactivité — son expérience réduit considérablement la phase d’évaluation et mène plus directement à une solution viable.

« Les clients industriels n’achètent pas des matériaux, mais une fonction sur la durée de vie. Mon travail consiste à définir la solution composite qui apporte exactement cela — de manière rentable, fiable et reproductible. »

— Jens Kählert, Head of Sales & Projects, Connova Deutschland GmbH

EN 9100 et ISO 9001 – ce que cela signifie pour les clients industriels

Notre système de management de la qualité provient de l’aéronautique. Les clients industriels en profitent sans avoir besoin de la certification eux-mêmes.

Traçabilité

Chaque lot de fibres et de résine est associé à un composant. En cas de réclamation, il est possible de retracer le matériau et le procédé concernés.

Processus figés

Après la validation de série, les paramètres ne sont plus modifiés sans que la modification soit documentée et validée. Cela rend les pièces comparables sur plusieurs années.

Premiers échantillons documentés

Les rapports de mesure et les certificats matière sont fournis pour validation. Sur demande, selon votre plan de contrôle ou dans le format de document de votre choix.

Gestion des modifications

Les modifications de conception et de processus suivent un circuit de validation défini. Vos services achats et qualité savent à tout moment quel état est livré.

Audits fournisseurs

Nous avons l’habitude des audits issus de l’aérospatiale et ouvrons également nos processus aux clients industriels.

Mesure et contrôle en interne

Le contrôle géométrique et le contrôle des pièces s’effectuent chez nous, et non chez un tiers. Cela raccourcit les boucles entre la production et la validation. 1 traduit

Excellence dans l'industrie et l'automatisation

Les matériaux composites permettent de réduire considérablement les masses accélérées. D’autres avantages s’y ajoutent, tels que des rigidités plus élevées ou des fréquences propres plus favorables, une meilleure résilience, un amortissement plus important des vibrations et une meilleure stabilité thermique. Souvent, les composites permettent également de simplifier la complexité technique. Connova Group vous propose des analyses de faisabilité, des développements de produits et la fabrication de pièces en série. Nous sommes à votre disposition pour vous aider à évaluer votre projet et vous accompagner dans sa mise en œuvre réussie.

Des boîtiers fendus en PRFC aux tubes, manchons et plaques

Capture d'écran 2024 07 05 à 17.34.05 removebg preview

Du prototype à la production complète en série.

Pots fendus en PRFC

Augmentez l’efficacité de votre système de 25% – Pas de courants de Foucault, un ajustement optimisé et une production en série évolutive pour une performance maximale.

Capture d'écran 2024 07 17 à 07.50.40 removebg preview 1

Du prototype à la production complète en série.

Bandages et manchons en PRFC

Manchons et bandages en carbone optimisés pour des vitesses plus élevées – Améliorez vos performances et votre efficacité grâce à notre fabrication évolutive.

Capture d'écran 2024 07 19 à 13.53.14 removebg preview

Du prototype à la production complète en série.

Panneaux CFK

Maximisez l’intégrité structurelle et l’efficacité de vos applications avec nos panneaux en PRFC.

Pourquoi Connova est sollicitée pour les projets industriels et d'automatisation

Six affirmations sur notre position dans la construction légère industrielle – chacune avec un élément vérifiable sur cette page.

Projets de série réalisés pour la construction mécanique, l'automatisation et la robotique, pas seulement des prototypes

Preuve : études de cas ABB, Besi, KUKA, Bosch Packaging, GlasTrösch

Trois produits de série propres en fabrication continue : pots fendus, bandages et douilles, plaques

Preuve : section produits de série et les pages produits liées

Profondeur de fabrication, de l'outillage aux composites en passant par l'usinage jusqu'au contrôle en interne

Preuve : section usinage des matériaux composites ainsi que compétences clés

Les cinq procédés en interne — le mode de construction dépend du composant, pas de l'installation

Référence : section Aperçu des procédés de fabrication

Certifié EN 9100 et ISO 9001, avec des normes de qualité issues de l'aéronautique

Preuve : section EN 9100 et ISO 9001

Deux sites de production, en Suisse et en Allemagne

Référence : Villmergen (CH) et Klipphausen (DE), voir pied de page

Technique médicale

Une grande solidité, un faible poids, une bonne résistance à la corrosion et surtout la radiotransparence rendent les composites de carbone particulièrement intéressants pour la médecine moderne. Au cours de notre longue histoire dans le domaine des composites, nous avons acquis un savoir-faire spécifique dans la technologie médicale. Nous pouvons ainsi répondre aux exigences les plus strictes dans des délais très courts, de manière personnalisée et certifiée.

SAVOIR-FAIRE

Expérience spécifique dans des domaines variés de la technologie médicale

COMPOSITES

Solidité, légèreté, résistance à la corrosion et radiotransparence

INDIVIDUALITÉ

Accompagnement personnalisé de l’analyse de faisabilité à la production en série

Nos histoires de succès

Un avion Pilatus pour lequel le groupe Connova fournit des outillages et des composants en matériaux composites

Schärer Medical

Tables pour patients radiotransparentes

Grâce à l’utilisation du PRFC, il est possible de ne pas modifier le positionnement du patient dans la chirurgie de la colonne vertébrale pendant le processus opératoire, y compris la radiographie. Les services suivants sont fournis par Connova Group à Schärer Medical :

  • Réalisation d’une étude de faisabilité sur la base du cahier des charges du client
  • Calculs analytiques de rigidité et de résistance
  • Tester les calculs sur le prototype
  • Production de pièces en PRFC pour le lit du patient dans des moules de série, y compris le collage structurel
03 01 03 Copter sRGB 800x450px

Institut Paul Scherrer

Table pour patients

Le lit patient développé pour le PSI se caractérise par une grande précision de positionnement, obtenue grâce à la rigidité et à la précision de l’usinage CNC. En outre, le lit offre une transparence maximale aux rayons X pour la thérapie par faisceau de protons. Grâce à une fabrication de haute qualité et à une construction sandwich légère en PRFC, il n’y a pas d’artefacts gênants, ce qui permet d’améliorer considérablement la thérapie.

03 01 04 Solarimpulse sRGB 800x450px

REGA

Civière pour hélicoptère de secours

Pour la REGA, Connova Group développe des pièces de coque légères et radiotransparentes. Le brancard correspondant est facile à nettoyer. Plus de détails :

  • Elément de coque en PRFC/PRFC préimprégné
  • Post-traitement CNC précis

L'excellence dans la technologie médicale

Les composites de carbone n’élargissent pas seulement les possibilités d’applications purement techniques ; ils simplifient également la manipulation dans l’utilisation quotidienne. Nous accompagnons les ingénieurs produits et autres décideurs depuis l’analyse de faisabilité initiale jusqu’à la production en série. Nous aidons également à évaluer le projet et à peser les préjugés et les risques afin que le produit dans son ensemble puisse être mis en œuvre avec succès.

Composites dans la construction mécanique – questions fréquentes

Les questions que les concepteurs et acheteurs nous posent le plus souvent lors du premier entretien.

À partir de quelle quantité un composant en CFRP est-il rentable dans la construction mécanique ?
À partir d’environ 50 pièces par an, une fabrication en série devient rentable, car les coûts d’outillage et de réglage se répartissent alors de manière judicieuse. Il ne s’agit pas forcément de 50 pièces identiques : plusieurs variantes en petite série comptent également ensemble si elles utilisent le même concept d’outillage et de procédé. Vers le haut, la quantité est ouverte. Nous fabriquons également des pièces uniques et des prototypes, mais dans ce cas, les coûts fixes dominent le prix unitaire. 1 übersetzt
Nettement plus cher pour le prix pur de la pièce. Le calcul reste toutefois pertinent si la pièce résout un problème que le métal ne peut pas résoudre — une cadence plus élevée, moins d’énergie d’entraînement, des intervalles d’entretien plus longs ou une précision de mesure autrement inatteignable. Ce qui compte, c’est la considération sur toute la durée de vie de la machine, pas le prix d’achat de la pièce individuelle. Là où cet avantage fait défaut, nous déconseillons le composant en composite.
Selon le système de résine, la température d’utilisation continue admissible est d’environ 200 °C. Pour des pointes de courte durée et des applications spéciales avec protection thermique, des solutions au-delà de cette limite existent — mais pour des pièces exposées en permanence à plusieurs centaines de degrés, le composite n’est pas le matériau adapté.
Techniquement oui, mais rarement judicieux. Un composant en matériau composite suit d’autres règles de conception : les fibres sont orientées selon les trajectoires de charge, les épaisseurs de paroi et les transitions sont différentes, et l’introduction des efforts se fait via des inserts intégrés. Celui qui reprend la géométrie métallique sans la modifier renonce à la majeure partie du gain de poids et de rigidité possible. C’est pourquoi nous partons de la fonction, pas du plan.
Via des inserts métalliques intégrés, des sièges de roulement et des nœuds métalliques collés. Dans la construction en composite, la liaison est véritablement la tâche d’ingénierie centrale — elle détermine la résistance de l’ensemble de l’assemblage. Pour les bras robotisés destinés à Bosch Packaging, par exemple, des tubes en CFRP bobinés portent la structure, tandis que des pièces usinées en aluminium revêtu introduisent les efforts. Pour la bascule destinée au groupe Besi, la précision de collage exigée était inférieure à 0,015 mm.
Oui. Nous usinons également des pièces qui n’ont pas été fabriquées chez nous et assurons la sous-traitance dans la construction de modèles, d’outils et de dispositifs. L’usinage de composites nécessite des outils diamantés, des paramètres de coupe adaptés et une aspiration directement au niveau de l’arête de coupe — sinon des délaminages et des arrachements de fibres se produisent.
Autoclave prepreg pour une qualité de pièce maximale pour les bras, poutres et boîtiers. Pressage à chaud pour les pièces planes en plus grande série. Technologie de bobinage pour tout ce qui est à symétrie de révolution — chemises statoriques, bandages, douilles, tubes. RTM pour les pièces structurelles avec deux surfaces propres. Infusion sous vide pour les grands carters et pièces spéciales. Nous combinons souvent plusieurs procédés au sein d’un même assemblage.
Les fibres de carbone sont conductrices électriques. Là où cela pose problème, nous travaillons avec des fibres de verre ou d’aramide, ou avec une structure mixte. Pour ABB, nous fabriquons en série des pièces renforcées de fibres d’aramide pour le domaine haute tension. Inversement, la conductivité peut aussi être créée de manière ciblée, par exemple pour la mise à la terre ou les exigences CEM.
Cela dépend de la géométrie, du procédé et de la complexité de l’outillage. La planification devient fiable après l’analyse de faisabilité : le procédé, le concept d’outillage et les efforts nécessaires sont alors définis. Nous ne communiquons les délais qu’à ce moment-là — et nous les respectons.
Oui. Le groupe Connova fabrique sur deux sites : à Villmergen en Suisse et à Klipphausen près de Dresde. Les clients allemands et européens sont pris en charge via le site de Klipphausen, ce qui élimine les questions de douane et de livraison.
Dans de nombreux cas, oui. Les zones endommagées peuvent être dégagées et relaminées, les liaisons collées renouvelées. La question de savoir si une réparation est économiquement et techniquement justifiable dépend du type de dommage et du cas de charge. Nous évaluons cela sur la pièce elle-même.
La chemise statorique sépare, dans les pompes à moteur à rotor noyé et à accouplement magnétique, la chambre du rotor du fluide véhiculé. Si elle est en métal, des courants de Foucault se forment dans le champ magnétique et se dissipent sous forme de chaleur de perte. Une chemise statorique en composite n’engendre pas ces pertes — ce qui augmente le rendement du système jusqu’à 25 %. Nous la fabriquons par bobinage avec une épaisseur de paroi reproductible, y compris en série.

Termes techniques expliqués brièvement

Préimprégné

Tissu ou nappe de fibres pré-imprégné de résine. Permet des rapports fibre-résine exactement définis et des valeurs caractéristiques reproductibles.

Coefficient de dilatation thermique

Mesure de la variation de longueur par degré d’écart de température. Pour le CFRP, il peut être ajusté jusqu’à près de zéro via la structure des plis.

Autoclave

Récipient sous pression dans lequel les pièces durcissent sous température et surpression. Permet d’obtenir des taux volumiques de fibres élevés et une faible porosité.

Fréquence propre

Fréquence à laquelle une structure vibre spontanément. Un composant plus léger et plus rigide a une fréquence propre plus élevée et se stabilise plus rapidement après positionnement.

RTM

Resin Transfer Molding : le paquet de fibres sec est placé dans un moule fermé, puis la résine est injectée. Donne deux surfaces définies.

Délamination

Séparation de plusieurs couches de fibres entre elles. Défaut le plus fréquent en cas d’usinage incorrect ou de surcharge.

VARI

Vacuum Assisted Resin Infusion : la résine est aspirée sous vide dans la nappe de fibres sèche. Convient aux pièces de grande surface sans autoclave.

Insert

Élément métallique intégré dans le stratifié pour l’introduction des efforts, par exemple pour des vissages ou des sièges de roulement.

Technologie d'enroulement

Des fibres continues sont bobinées sous tension définie sur un noyau. Procédé pour tous les composants à symétrie de révolution avec épaisseur de paroi exacte.

Chemise statorique

Composant qui sépare, dans les pompes à moteur à rotor noyé et à accouplement magnétique, la chambre du rotor du fluide véhiculé. En composite, aucune perte par courants de Foucault ne se produit.

Empilement des plis

Ordre, orientation et nombre des couches de fibres. Il détermine la rigidité et la résistance en fonction de la direction et constitue le véritable moyen de conception dans le composite.

Bandage / manchon de renfort

Manchon bobiné qui retient les aimants ou les composants du rotor contre la force centrifuge à haute vitesse de rotation.

Taux volumique de fibres

Proportion des fibres dans le volume de la pièce. Plus elle est élevée, plus la pièce est rigide et résistante à poids égal.

Hors autoclave

Durcissement de préimprégnés au four plutôt qu’en autoclave, compactage uniquement par vide. Avec des systèmes de résine adaptés, on obtient des pièces à très faible porosité.

Presses à chaud

Procédé pré-imprégné dans lequel le matériau durcit dans un outillage chauffé sous pression de compactage. Des temps de cycle courts et deux surfaces définies le rendent économique pour les pièces planes en série.

Effecteur

L’extrémité côté pièce d’un système de manutention — pince, ventouse ou support. La masse à cet endroit a l’impact le plus fort sur la dynamique.

Conseils sans engagement pour les solutions industrielles et d'automatisation

Forts d’une expérience de plusieurs décennies dans la construction légère pour l’industrie et l’automatisation pour des clients de renom, nous sommes parfaitement positionnés pour mettre en œuvre vos concepts. Nous vous invitons à une consultation professionnelle au cours de laquelle nous explorerons comment nous pourrions agir en tant que votre futur partenaire. Ce premier entretien est bien entendu gratuit et sans engagement.

Dernières nouvelles