SAVOIR-FAIRE

Expérience dans le sport automobile, en particulier la Formule 1, ainsi que dans les véhicules haut de gamme, de tuning et spéciaux.

COMPOSITES

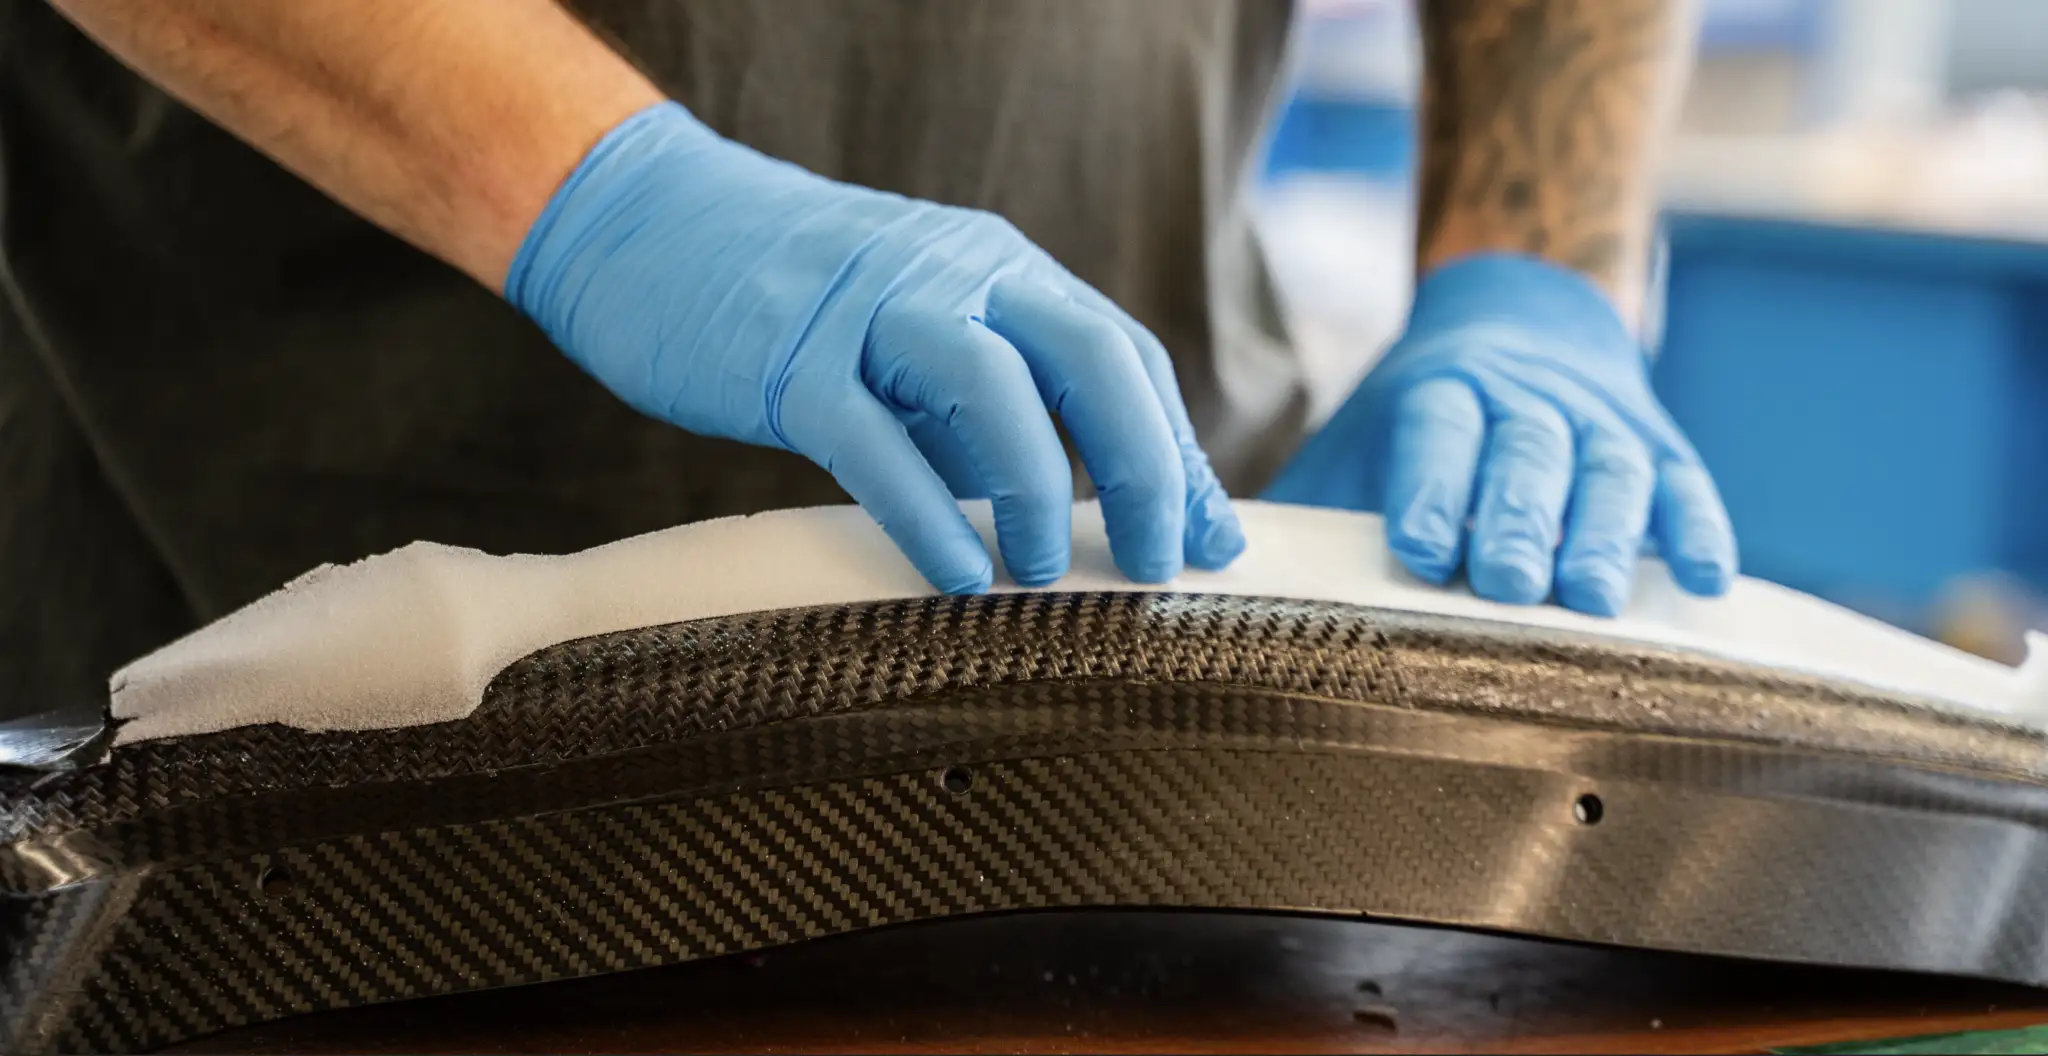
Moins de poids, une carrosserie plus rigide, de meilleures performances

INDIVIDUALITÉ

Réalisation des missions dans les plus brefs délais

Courses automobiles et industrie automobile

Légers et robustes, les composants composites sont devenus incontournables dans le sport automobile et l’industrie automobile. Depuis longtemps, nous fabriquons des pièces pour une écurie suisse de Formule 1. Dans d’autres séries de course ainsi que pour des véhicules premium, de tuning et spéciaux, nous avons acquis au fil des ans un savoir-faire approfondi et une vaste expérience des applications composites. Nous pouvons ainsi répondre, même dans des délais très courts, aux exigences les plus élevées en matière de produits et de processus – de manière individuelle et certifiée.

Quand le composite est rentable dans la construction automobile

Les matériaux composites fibreux n’améliorent pas toutes les pièces. La décision ne dépend pas du matériau, mais du cas de charge, de la rigidité requise et du volume de production.

Le composite déploie ses atouts là où des masses sont déplacées ou accélérées, là où la rigidité doit être réglée selon la direction ou là où la dilatation thermique pose problème. Les fibres de carbone peuvent être orientées le long des chemins d’effort. Une pièce en PRFC n’est donc pas une pièce de substitution d’un autre matériau, mais une autre conception – et doit être dimensionnée comme telle dès le départ.

Comparaison des matériaux dans la construction automobile

Critère

CFK

Aluminium

Acier

Densité

env. 1,5–1,6 g/cm³

env. 2,7 g/cm³

env. 7,85 g/cm³

Rigidité par masse

très élevé, orientable selon la direction

moyen

moyen

Dilatation thermique

réglable de presque zéro jusqu'à une valeur typique du matériau

élevé

moyen

Comportement sous charge alternée

très bon

begrenzt

bon

Corrosion

aucune ; attention à la corrosion de contact au niveau des liaisons métalliques

Couche de protection nécessaire

Couche de protection nécessaire

Technique d'assemblage

Collage, inserts intégrés

Soudage, rivetage, collage

Soudage, vissage

Plage de volumes rentable

De la pièce unique à environ 10’000 pièces par an

volumes moyens à élevés

volumes élevés

Les densités indiquées sont des valeurs indicatives pour les familles de matériaux. Les caractéristiques spécifiques au projet découlent du type de fibre, du système de matrice et de l’empilement des plis, et sont déterminées lors du dimensionnement.

Quand nous déconseillons le composite

Nous vous donnons cette évaluation même si elle va à l’encontre d’une commande. C’est pourquoi chaque projet commence par une étude de faisabilité – et non par une offre.

Pièces structurelles et composants pour l’automobile et le sport automobile

Quels composants automobiles nous fabriquons pour les constructeurs, les écuries de course et les équipementiers de rang 1, avec quel procédé et dans quelle taille de lot typique.

composant

Fonction dans le véhicule

Procédé typique

Taille de lot

Bouclier thermique

Protection thermique dans le compartiment moteur et sur la ligne d’échappement

Autoclave pour préimprégnés

Série

Ensembles aérodynamiques

Appui aérodynamique, guidage de l’air, fond plat et diffuseur

Autoclave pour préimprégnés

Petite à moyenne série

Pièces structurelles de véhicule de course

Reprise des charges et rigidité autour du châssis

Autoclave pour préimprégnés

Pièce unique à petite série

Pièces de carrosserie et d’extérieur

Peau extérieure visible en qualité classe A

Préimprégné, RTM

Petite série

Frettes et manchons de rotor

Maintien des aimants contre la force centrifuge dans le moteur électrique

Technologie d'enroulement

Série

Entrefers (pots d'entrefer)

Séparation du rotor et du stator dans les pompes et les groupes auxiliaires

Préimprégné, RTM

Série

Plaques et découpes en PRFC

Demi-produits pour dispositifs, habillages et aménagements

Technologie de pressage à chaud

Série

Dispositifs et gabarits

Moyens de production indéformables pour la propre production du client

Outillage, CNC

Fabrication unitaire

Tolérances

Fidélité de contour côté outil typiquement de ±0,2 à ±0,5 mm selon la taille de la pièce, surfaces de liaison et perçages usinés CNC jusqu’à ±0,05 mm. Nous définissons la chaîne de tolérances avec vous avant la conception de l’outil.

Taille des pièces

Pièces individuelles jusqu’à environ 2’500 × 1’200 × 800 mm. Nous réalisons les ensembles plus grands par segments et les assemblons dans notre propre atelier de montage.

Livraison prête à monter

Sur demande, nous livrons prêt à monter : usiné, peint, contrôlé et avec documentation de contrôle. La profondeur de fabrication et le montage sont entièrement internes.

Du Strak à une zone de classe A

Les pièces de peau extérieure visibles posent d’autres exigences que les structures porteuses. La surface doit non seulement supporter la charge, mais aussi correspondre à la surface de design validée – jusque dans les reflets.

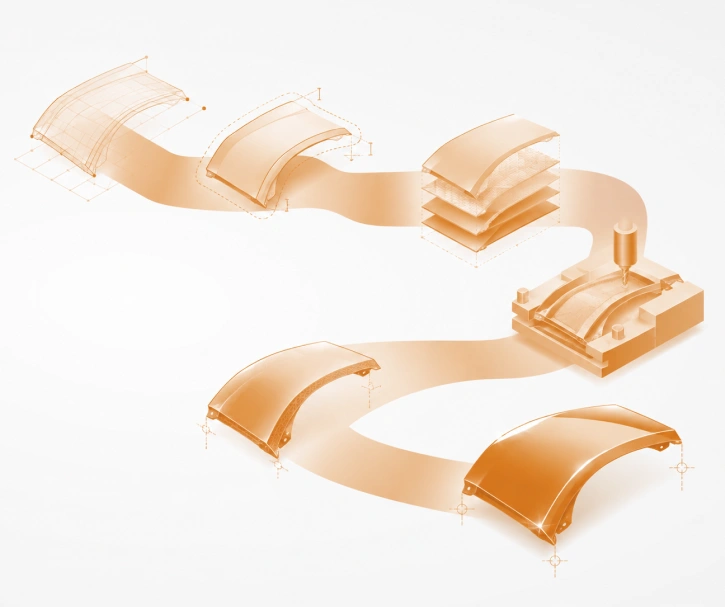
Nous prenons en charge la chaîne à partir de la surface de design validée : préparation du strak, conception de l’empilement des plis, dimensionnement et fabrication de l’outil, production et traitement de surface. Chacune de ces étapes modifie légèrement la surface – par retrait, retour élastique et reprises. Qui confie ces étapes séparément perd de vue cette chaîne de tolérances.

La préparation du strak, la conception de l’empilement des plis, le dimensionnement de l’outil, la fabrication de l’outillage, la production et le traitement de surface sont réalisés en interne. La création de la surface de design elle-même reste de votre ressort ou de celui de votre bureau de design – nous prenons le relais dès la validation de cette surface. Pour les petites séries, les prototypes et les véhicules de course, cela signifie : un interlocuteur unique, de la surface jusqu’à la pièce peinte.

Surface de design

Strak

Empilement des plis

Outil

composant

Surface

Nos compétences clés dans l'industrie automobile et la course automobile

Notre expertise et nos technologies dans l’utilisation des matériaux composites nous permettent d’offrir des solutions de pointe, spécialement conçues pour répondre aux besoins des véhicules hautes performances et des voitures de course. Nous présentons ici nos domaines clés : du développement et de la fabrication sur mesure à l’assistance et à l’optimisation complètes.

AUTOMOBILE : INGÉNIERIE ET DÉVELOPPEMENT

Sur mesure pour vos besoins

En tant qu’experts des technologies composites dans le secteur automobile, nous proposons une large gamme de services : conseil et développement de produits pour l’industrie automobile, y compris la conception et l’analyse de composants de véhicules ainsi que l’amélioration des systèmes du véhicule.

AUTOMOBILE : COMPOSITES

Fabrication de composants en matériaux composites

Grâce à leur grande expérience dans la production de matériaux composites hautes performances pour le sport automobile, nos spécialistes assurent la méthode de fabrication la plus efficace pour votre produit automobile, toujours dans le respect des critères de qualité les plus stricts et d’une fiabilité de livraison garantie.

AUTOMOBILE : FABRICATION PAR CNC

Précision au centième pour des produits d’exception

Notre offre comprend un vaste portefeuille de services CNC, spécialement adaptés à la fabrication de modèles, à l’outillage et à l’usinage final de composants composites dans le secteur automobile. Nous garantissons une précision dimensionnelle maximale, au centième de millimètre près.

AUTOMOBILE : USINAGE & SUPPORT

De la production à la finition finale

Notre portefeuille de services couvre tous les aspects du traitement et du support mécaniques. Cela comprend des contributions essentielles au processus de production de vos composants automobiles en matériaux composites ainsi qu’une assistance supplémentaire pour votre production interne.

Outillage pour l’industrie automobile et fabrication CNC

Chez nous, l’outil et la pièce sont fabriqués sur le même site. Cela ressemble à un détail organisationnel, mais c’est déterminant pour les délais et les tolérances : si un outil doit être retouché après la première pièce, cela se fait en quelques jours et non en plusieurs semaines.

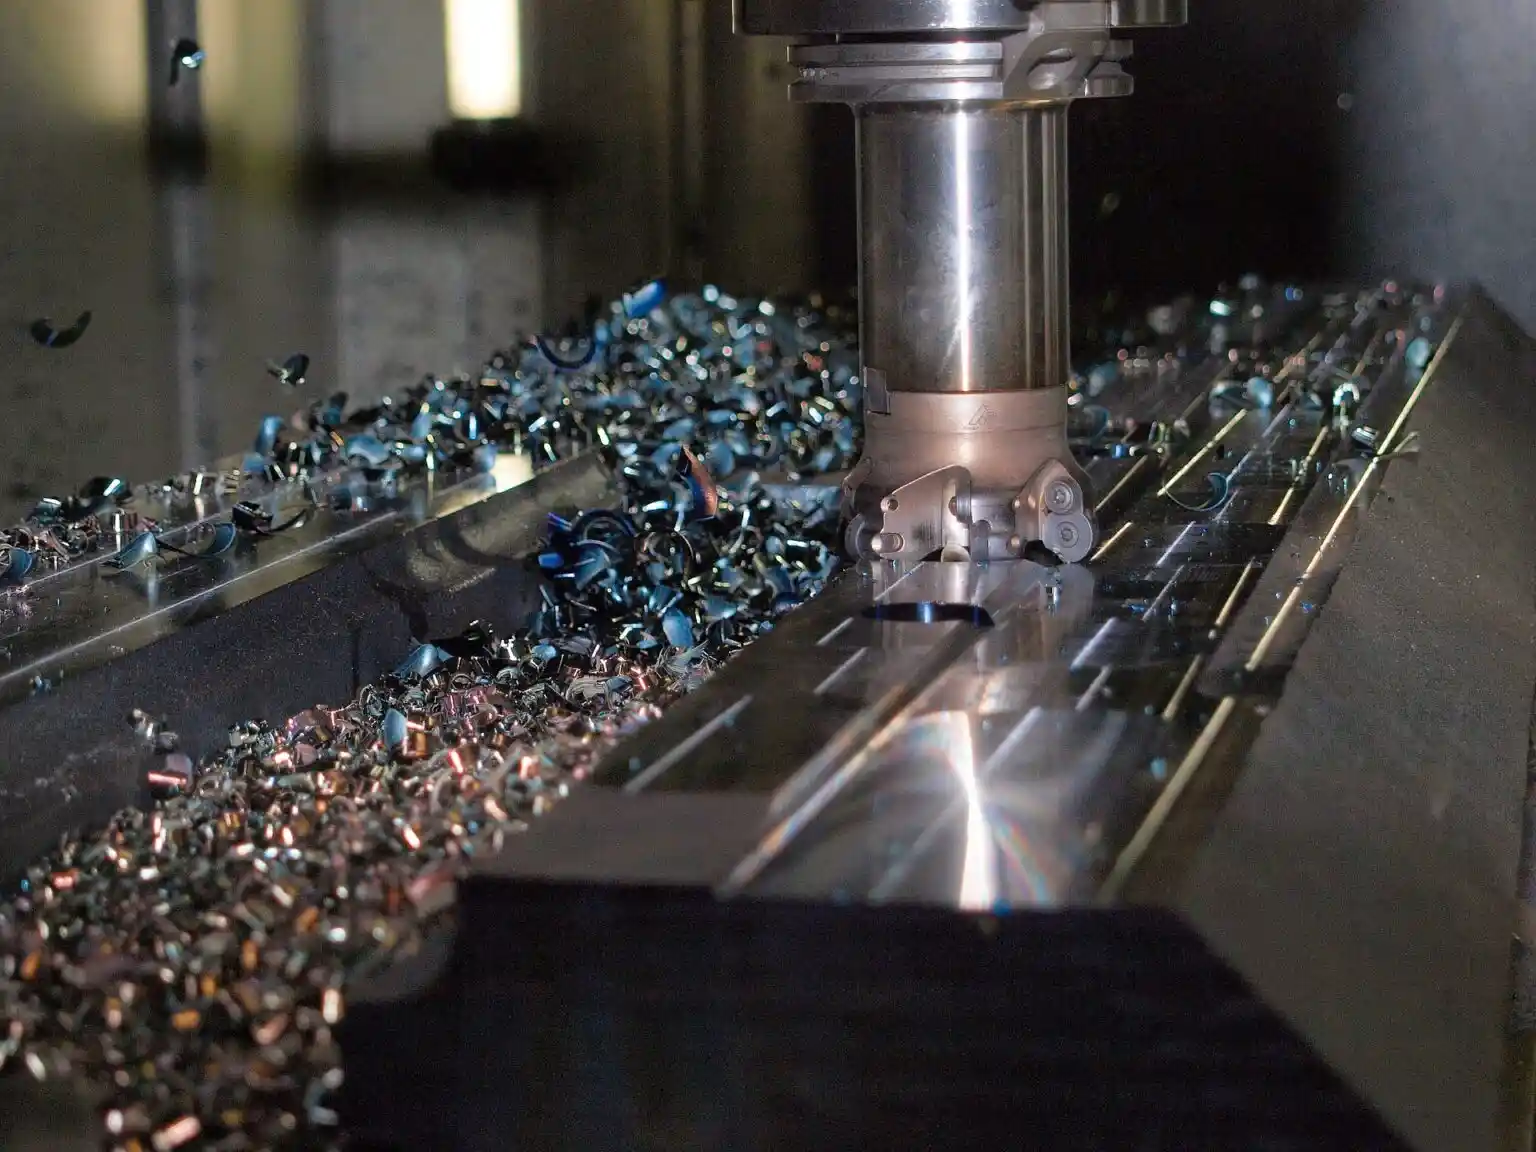
Nos prestations de fabrication de moules pour les applications automobiles comprennent la fabrication de modèles, la fabrication d’outils et de moules, le fraisage CNC de pièces composites et métalliques ainsi que l’usinage mécanique de finition. Pour les clients qui produisent eux-mêmes, nous assurons également de la sous-traitance pure – en tant que fournisseur CNC pour des projets automobiles sans besoin propre en composites.

Aperçu des procédés de fabrication

Le procédé détermine la qualité de la pièce, le temps de cycle et les coûts d’outillage. Nous le choisissons en fonction de la pièce et du volume – et non de la capacité disponible.

Procédure

Pièces typiques

Fourchette de quantités

Avantage dans la construction automobile

Pièces structurelles, aérodynamiques et de protection thermique

1 à environ 5’000 pièces par an

Taux volumiques de fibres élevés et caractéristiques reproductibles

Pièces planes et légèrement courbes, plaques

1 à environ 10’000 pièces par an

Temps de cycle courts pour des séries plus importantes

Pièces à symétrie de révolution, frettes, manchons, chemises d’entrefer

500 à plus de 100’000 pièces par an

Orientation des fibres dimensionnée spécifiquement pour les charges centrifuges

Pièces avec surface définie des deux côtés

10 à environ 10’000 pièces par an

Deux faces d’outil, qualité de surface homogène

Pièces et habillages de grande surface

1 à environ 500 pièces par an

Coûts d’outillage réduits pour de petits volumes

Pour le dimensionnement d’une pièce concrète, nous comparons en règle générale deux procédés et présentons en toute transparence le calcul des deux variantes.

De la demande à la série – le déroulement en huit étapes

Pièce unique en composite fibreux ou pièce de série : la démarche est la même, seule l’étendue de la qualification diffère.

Demande et faisabilité

Nous examinons le cas de charge, l’encombrement, le volume et la date cible, et vous disons si le composite est le bon mode de construction.

Conception et calcul

L’empilement des plis, l’orientation des fibres et l’introduction des efforts sont dimensionnés et justifiés par le calcul.

Concept de procédé et d'outillage

Le procédé, le découpage de l’outil et le concept de démoulage sont définis – avec la production, et non après.

Fabrication d'outillages

Le modèle et l’outil sont fabriqués en interne. Les retouches après la première pièce restent ainsi brèves.

Prototype et essais

La première pièce est mesurée et contrôlée. Les écarts sont réintégrés dans l’outil et le processus.

Contrôle du premier échantillon

Validation documentée avec justificatifs de mesure et de matériaux. Le standard est le rapport de contrôle du premier article selon EN 9102, sur demande selon VDA volume 2 ou PPAP.

Validation du processus et série

Le processus est figé et surveillé. Les modifications passent par un indice de modification défini.

Accompagnement sur toute la durée de vie

Nous accompagnons la série, entretenons les outils et réparons les pièces livrées.

Délai typique entre la validation de la conception et la première pièce : six à douze semaines, selon l’ampleur de l’outillage. Plus court si un modèle existe déjà ou si la géométrie est simple.

Composites pour l’électromobilité

Dans les véhicules électriques, chaque kilogramme économisé compte double : pour l’autonomie et pour le dimensionnement du châssis, des freins et de la batterie.

Les composites fibreux ne se trouvent pas seulement dans la carrosserie, mais aussi dans la chaîne de traction elle-même. Les moteurs électriques à haut régime nécessitent un maintien des aimants contre la force centrifuge. Les frettes et manchons en PRFC assurent cette fonction avec un poids plus faible et une limite de régime plus élevée que les solutions métalliques. Dans les pompes et les groupes auxiliaires, les chemises d’entrefer en PRFC séparent le rotor du stator tout en évitant les pertes par courants de Foucault des chemises métalliques. Nous fabriquons ces deux types de pièces en série par enroulement filamentaire.

CFK-Bandagen und Hülsen für hochdrehende Elektromotor-Rotoren

Moteur électrique

Frettes et manchons en PRFC

Maintien contre la force centrifuge pour les rotors à haut régime. L’orientation des fibres, la précontrainte et l’épaisseur de paroi sont dimensionnées selon le régime et le profil de température de votre moteur.

Pots fendus en PRFC

Pompes et groupes auxiliaires

Chemises d’entrefer en PRFC

Séparation résistante à la pression entre rotor et stator, sans pertes par courants de Foucault. Fabrication en série par enroulement filamentaire avec épaisseur de paroi reproductible.

Thomas Leschik

Directeur Général, Connova Deutschland GmbH

Thomas Leschik associe une solide expérience de la recherche automobile à de nombreuses années d’expertise dans la fabrication industrielle de composants composites. Son mémoire de diplôme à la TU Dresden portait déjà sur des composants de châssis en construction légère hybride pour la plateforme de la BMW Série 7, obtenu avec la note maximale de 1,0. Au cours de plus de dix années passées chez CarboFibretec, dont les dernières en tant que Directeur Général, il a assumé la responsabilité du développement et de la production de composants CFRP de haute technicité, notamment des structures légères intelligentes intégrant de la microélectronique. Parmi ses 42 brevets à différents stades de développement, plusieurs concernent les technologies de mobilité et de propulsion, dont un vélo électrique entièrement intégré équipé d’un moteur à flux transversal et affichant un poids inférieur à 12 kg. Pour les projets automobiles haute performance et les applications de compétition, son expertise réside également dans la transformation de composants CFRP fortement sollicités en produits industrialisables, fabriqués en série avec des tolérances de l’ordre du micromètre.

Pourquoi vous pouvez tirer profit de son expertise :

« Dans l’automobile, ce qui compte n’est pas la pièce unique spectaculaire, mais une montée en échelle économique et reproductible. C’est précisément là qu’intervient notre ingénierie – avec l’ambition de concevoir chaque pièce aussi légère que possible, aussi robuste que nécessaire et aussi efficace à fabriquer que faire se peut. »

— Thomas Leschik, Directeur Général, Connova Deutschland GmbH

EN 9100 et ISO 9001 – des processus certifiés pour la sous-traitance automobile

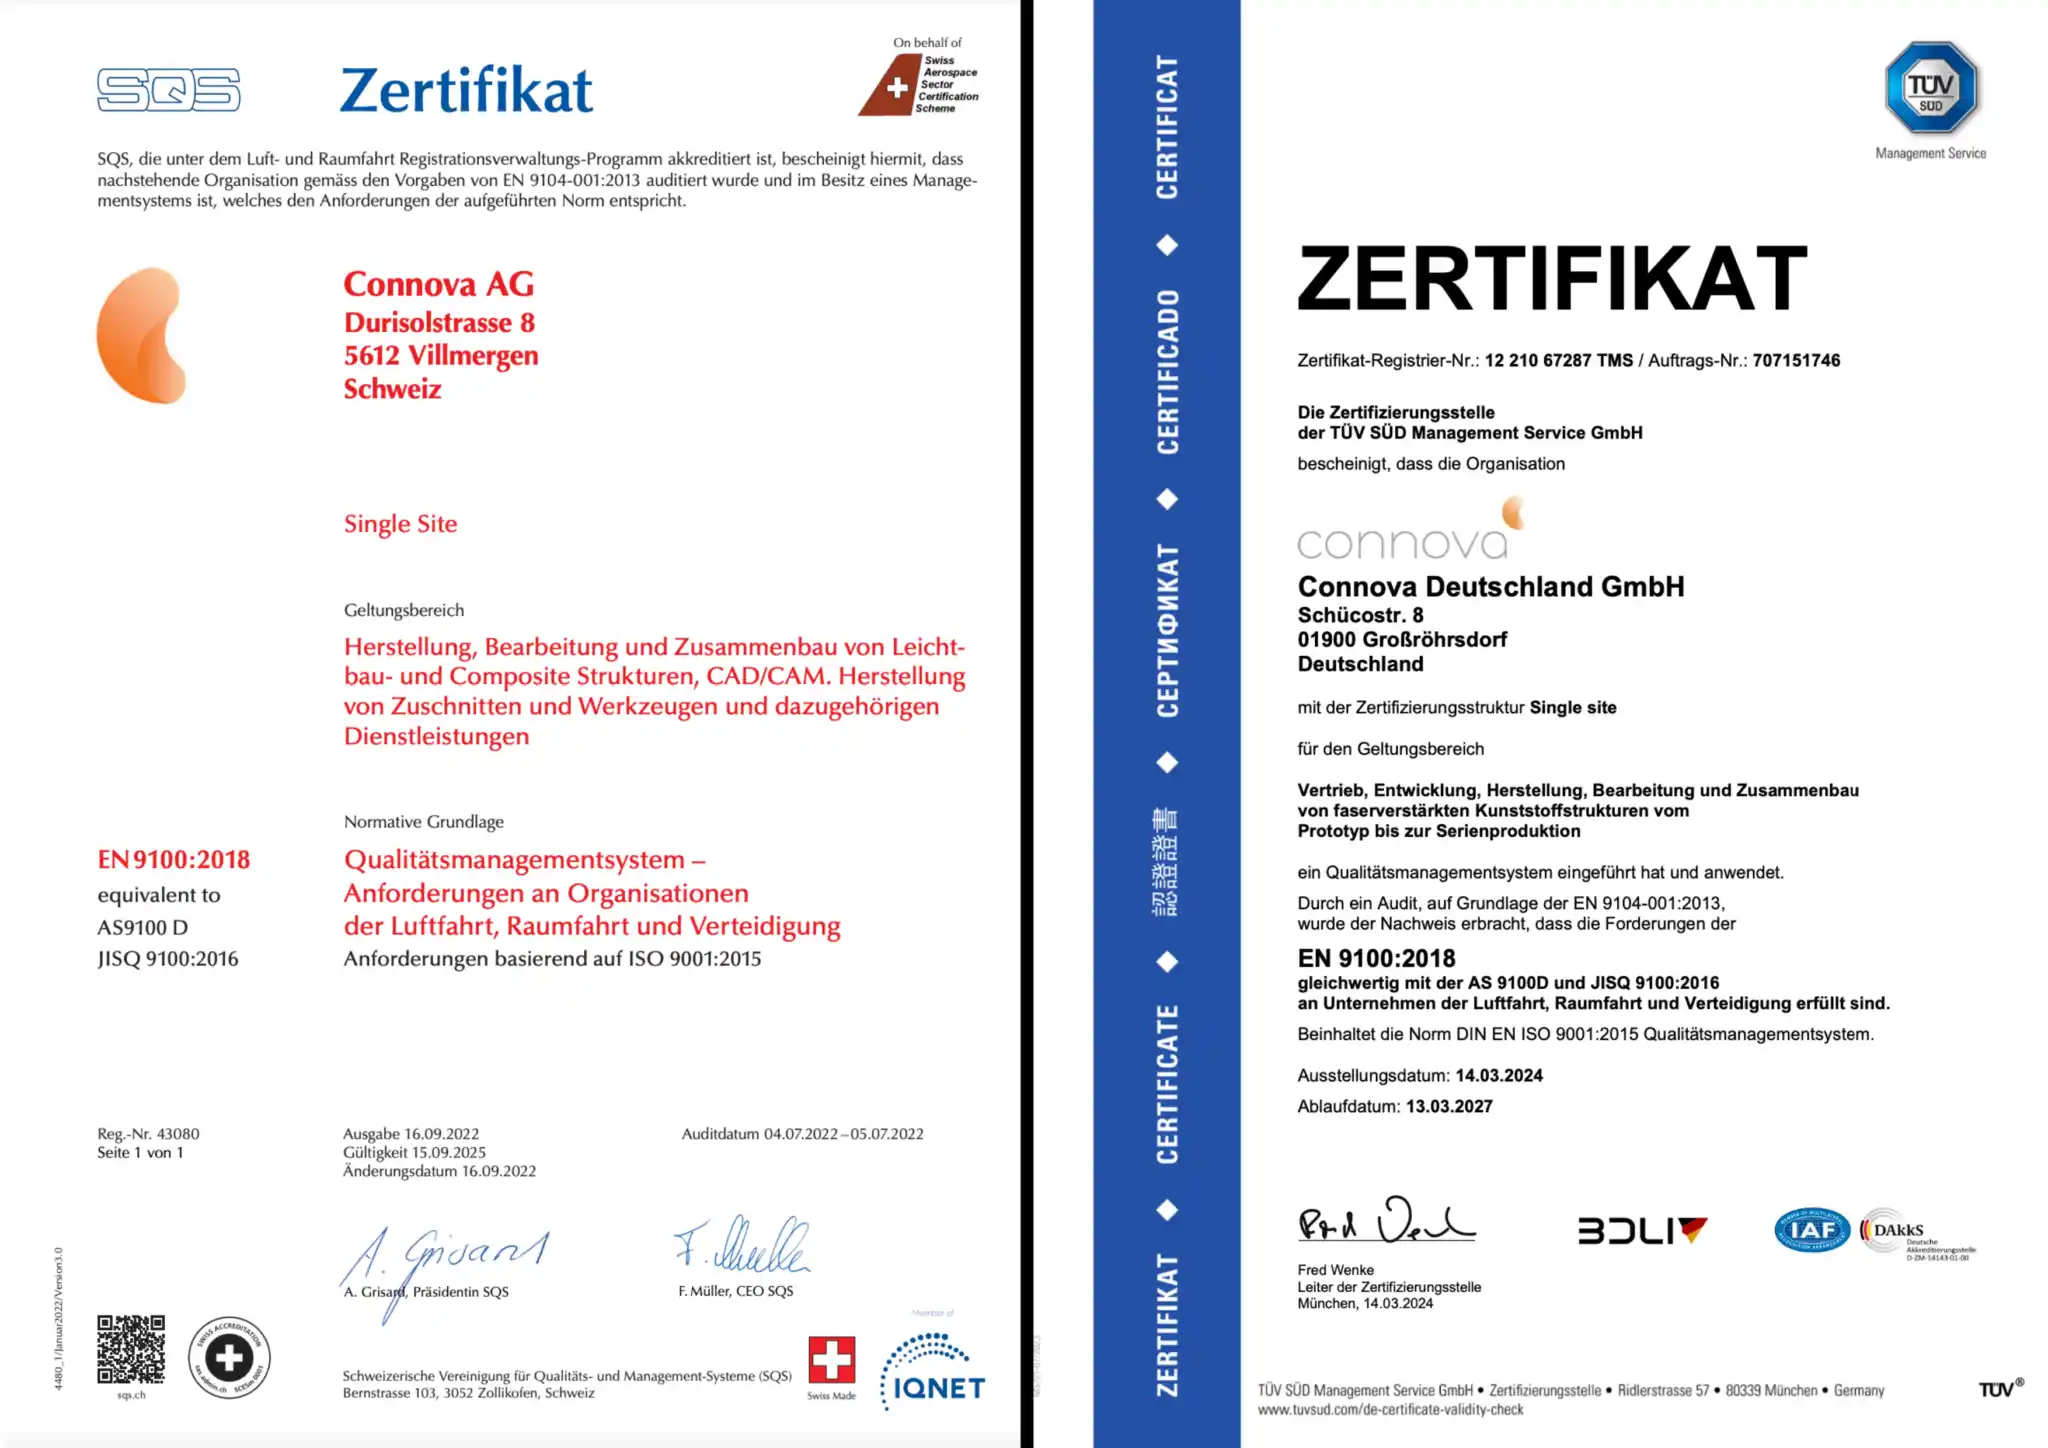
En plus de l’ISO 9001, nous sommes certifiés EN 9100 – le système de management de la qualité de l’aéronautique et du spatial. Pour les clients de l’automobile et du sport automobile, cela signifie un niveau d’exigence supérieur aux standards habituels du secteur.

Matériaux composites dans l'industrie automobile et la course automobile

Grâce à l’utilisation innovante de matériaux composites, nous révolutionnons le secteur de l’automobile et de la course. Nos composants avancés pour les voitures de course et de sport offrent une combinaison imbattable de légèreté, de résistance et de durabilité. Ils améliorent significativement les propriétés aérodynamiques, contribuant ainsi à une augmentation considérable du rendement énergétique et des performances globales. Grâce à ces avancées technologiques, nous établissons de nouvelles normes dans le monde du sport automobile et de la fabrication automobile axée sur la performance.

Pourquoi le poids du véhicule détermine ses performances

Dans un véhicule, la masse agit à trois endroits à la fois : à l’accélération, au freinage et dans chaque virage. En sport automobile, cela se traduit directement en temps au tour et en efficacité énergétique ; dans les véhicules de série, en consommation et en autonomie.

768 kg

Poids minimum d’une Formule 1 à partir de la saison 2026 – environ 30 kg de moins que la saison précédente.

Source : FIA Technical Regulations 2026

350 °C

Température de service à laquelle résiste notre bouclier thermique composite pour la Porsche 918 Spyder.

Source : données de projet Connova

1 000+

Cycles de fabrication par pièce pour lesquels l’outil de série du bouclier thermique a été conçu.

Source : données de projet Connova

jusqu’à 60 %

Gain de poids par rapport à la variante métallique, à rigidité de pièce égale.

Valeur indicative issue de projets de dimensionnement, selon le cas de charge

Le gain de poids réalisable dans un cas concret dépend du cas de charge. Pour les pièces sollicitées en flexion, l’avantage est plus important qu’en traction pure. Nous calculons la valeur fiable pour votre pièce dans le cadre de l’étude de faisabilité – avant l’offre.

Nos histoires de succès

Pourquoi Connova est sollicitée pour des projets de sport automobile et d’automobile

Six points qui décrivent notre position dans l’ingénierie de la Formule 1 et de l’automobile – chacun avec une référence vérifiable sur cette page.

Plus de 30 ans de fabrication pour la Formule 1, notamment pour l’écurie Sauber

Preuve : section Sport automobile et industrie automobile, ainsi que la success story Structures aérodynamiques

Profondeur de fabrication en interne, de l’outillage aux composites, en passant par le montage et jusqu’à la peinture

Preuve : section Outillage, compétences clés, success story Sportec SPR1

Expérience de la série dans la construction automobile, pas uniquement des pièces uniques

Preuve : Porsche 918, outil de série conçu pour au moins 1’000 cycles de fabrication

Certifiés EN 9100 et ISO 9001

Preuve : section EN 9100 et ISO 9001

Développement du strak et des surfaces de classe A en une chaîne continue jusqu’à la pièce peinte

Preuve : section Du strak à la surface de classe A

Deux sites de production, en Suisse et en Allemagne

Référence : Villmergen (CH) et Klipphausen (DE), voir pied de page

Excellence dans les sports mécaniques et l'automobile

Depuis sa création, Connova Group développe et fabrique des pièces structurelles, des pièces haute température et des pièces aérodynamiques pour la Formule 1. L’utilisation du PRFC dans ce domaine étant de plus en plus largement acceptée par l’industrie automobile, Connova Group travaille de plus en plus pour les principaux équipementiers et les grands fournisseurs du secteur. Chaque année, Connova Group investit dans des équipements de production encore plus efficaces afin de maintenir en permanence ses processus à la pointe de la technologie.

Composites dans la construction automobile – questions fréquentes

Quels matériaux composites fibreux sont utilisés dans l’industrie automobile ?

Dans la construction automobile, les plastiques renforcés de fibres de carbone (PRFC) et les plastiques renforcés de fibres de verre (PRFV) dominent. Le PRFC est utilisé là où la rigidité et le poids sont déterminants pour la fonction – pour les pièces structurelles, aérodynamiques et extérieures visibles. Le PRFV est plus économique et sert aux habillages moins fortement sollicités. Les fibres d’aramide complètent l’empilement là où une résistance aux chocs est requise. Comme matrice, les systèmes de résine époxy dominent ; les systèmes thermoplastiques gagnent en importance là où des temps de cycle courts et la recyclabilité sont prioritaires.

La limite ne se situe pas à un chiffre fixe, mais dans le rapport entre coûts d’outillage, temps de cycle et consommation de matière. Le préimprégné en autoclave convient aux pièces uniques jusqu’aux séries moyennes, car les coûts d’outillage restent modérés, même si le temps de cycle est long. Le pressage à chaud et le RTM deviennent rentables à partir du moment où l’outil, plus coûteux, est amorti sur le volume. À titre indicatif : le préimprégné en autoclave est rentable de la pièce unique jusqu’à environ 5’000 pièces par an. Dans l’étude de faisabilité, nous calculons généralement deux variantes de procédé et présentons les deux calculs en toute transparence.

Cinq facteurs déterminent le prix : le système de matériaux (type de fibre et matrice), la consommation de matière liée à l’empilement des plis, les coûts d’outillage et leur répartition sur le volume, le procédé de fabrication et son temps de cycle, et enfin l’ampleur des retouches et des contrôles. Pour les pièces qualifiées s’ajoute l’effort de contrôle du premier article et de documentation. Le levier le plus important se situe presque toujours dans la conception, et non dans les achats – une pièce conçue pour le composite est nettement moins chère qu’une pièce reprise d’une conception métallique.

Dans le sport automobile moderne, il s’agit notamment de la monocoque, des ailerons avant et arrière, du fond plat et du diffuseur, des pièces d’habillage, des boucliers thermiques sur la ligne d’échappement, des coques de siège ainsi que des pièces rapportées et de suspension. Depuis nos premières années, nous fabriquons pour la Formule 1 des pièces structurelles ainsi que des pièces haute température et aérodynamiques, et les livrons sur demande prêtes à monter.

Avec une densité d’environ 1,5 à 1,6 g/cm³, le PRFC présente environ un cinquième de la densité de l’acier et un peu plus de la moitié de celle de l’aluminium.Le gain de poids réel sur la pièce n’est toutefois pas encore décrit ainsi : il dépend du cas de charge.

La résistance à la traction extrêmement élevée, combinée à une faible élasticité, fait toute la supériorité du PRFC. C’est la raison principale pour laquelle les sollicitations en flexion, en particulier, peuvent être si bien reprises.

C’est pourquoi l’avantage de poids est nettement plus important pour les pièces sollicitées en flexion qu’en traction pure, car la rigidité y intervient de manière surproportionnelle dans le dimensionnement. Nous déterminons la valeur fiable pour votre pièce lors du dimensionnement – et non par une règle empirique.

Côté outil, nous atteignons typiquement une fidélité de contour de ±0,2 à ±0,5 mm selon la taille de la pièce. Les surfaces de liaison et perçages usinés CNC sont réalisés jusqu’à ±0,05 mm. Ce qui compte, c’est moins la valeur individuelle que la chaîne de tolérances : outil, polymérisation, démoulage et reprises s’additionnent. Nous définissons cette chaîne avec vous avant la conception de l’outil et mesurons la première pièce avec nos propres moyens de contrôle.

Nous prenons en charge la chaîne à partir de la surface de design validée : préparation du strak, conception de l’empilement des plis, dimensionnement de l’outil, production et traitement de surface. La chaîne de tolérances reste ainsi entre les mêmes mains jusqu’à la pièce peinte. La création de la surface de design elle-même reste de votre ressort ou de celui de votre bureau de design.

Oui. La fabrication de modèles, de moules et d’outils ainsi que le fraisage CNC et la sous-traitance sont des compétences propres de nos sites. L’outil et la pièce sont ainsi fabriqués au même endroit, ce qui raccourcit nettement les retouches après la première pièce. Nous assurons également de la sous-traitance pure pour les clients qui produisent eux-mêmes.

Dans les véhicules électriques, le poids agit directement sur l’autonomie et sur le dimensionnement du châssis, des freins et de la batterie. Outre les pièces de carrosserie et de structure, les composites se trouvent dans la chaîne de traction elle-même : les frettes et manchons en PRFC maintiennent les aimants des rotors à haut régime contre la force centrifuge et séparent le rotor du stator dans les pompes et les groupes auxiliaires, sans pertes par courants de Foucault.

Le Connova Group est certifié ISO 9001 et, en complément, EN 9100 – le système de management de la qualité de l’aéronautique et du spatial. Pour les clients de l’automobile et du sport automobile, cela signifie une traçabilité documentée du lot de matière jusqu’à la pièce livrée ainsi que des procédés spéciaux qualifiés pour la polymérisation, le collage et le traitement de surface.

Consultation sans engagement pour les solutions de course

Forts de plusieurs décennies d’expérience dans la construction légère pour l’industrie automobile et la course automobile, nous apportons le savoir-faire nécessaire à la réalisation de vos visions. Nous vous invitons à une consultation professionnelle au cours de laquelle nous explorerons ensemble les possibilités de soutien que nous pourrions vous apporter en tant que futur partenaire. Bien entendu, cette consultation est gratuite et sans engagement de votre part.

Composites dans d’autres secteurs

Aviation

Dans l’aéronautique, la part des matériaux dans les composants composites est traditionnellement élevée et peut atteindre 60%.

UAV / drones

Les avions sans pilote et les drones pour les applications les plus diverses façonnent l’avenir de la mobilité.

Espace

Les structures composites en fibre de carbone très légères et ultra-rigides sont la norme pour les structures exigeantes dans le domaine spatial.

Industrie & Automatisation

Les composants composites prennent de plus en plus d’importance dans la construction de machines, l’automatisation et la robotique, précisément en raison de leur rentabilité accrue sur la durée de vie.

Marine & construction navale

Les composites fibreux dans la construction navale allient faible poids et haute résistance à la corrosion.

Développement

Les composites suivent des règles de conception différentes de celles des métaux. Nous avons ces lois dans nos gènes. Vous avez l’avantage.

Dernières nouvelles