DNV-Zulassung für die Composite-Fertigung in Klipphausen
Die Connova Deutschland GmbH ist vom DNV als Hersteller von Bauteilen aus faserverstärkten Kunststoffen zugelassen.
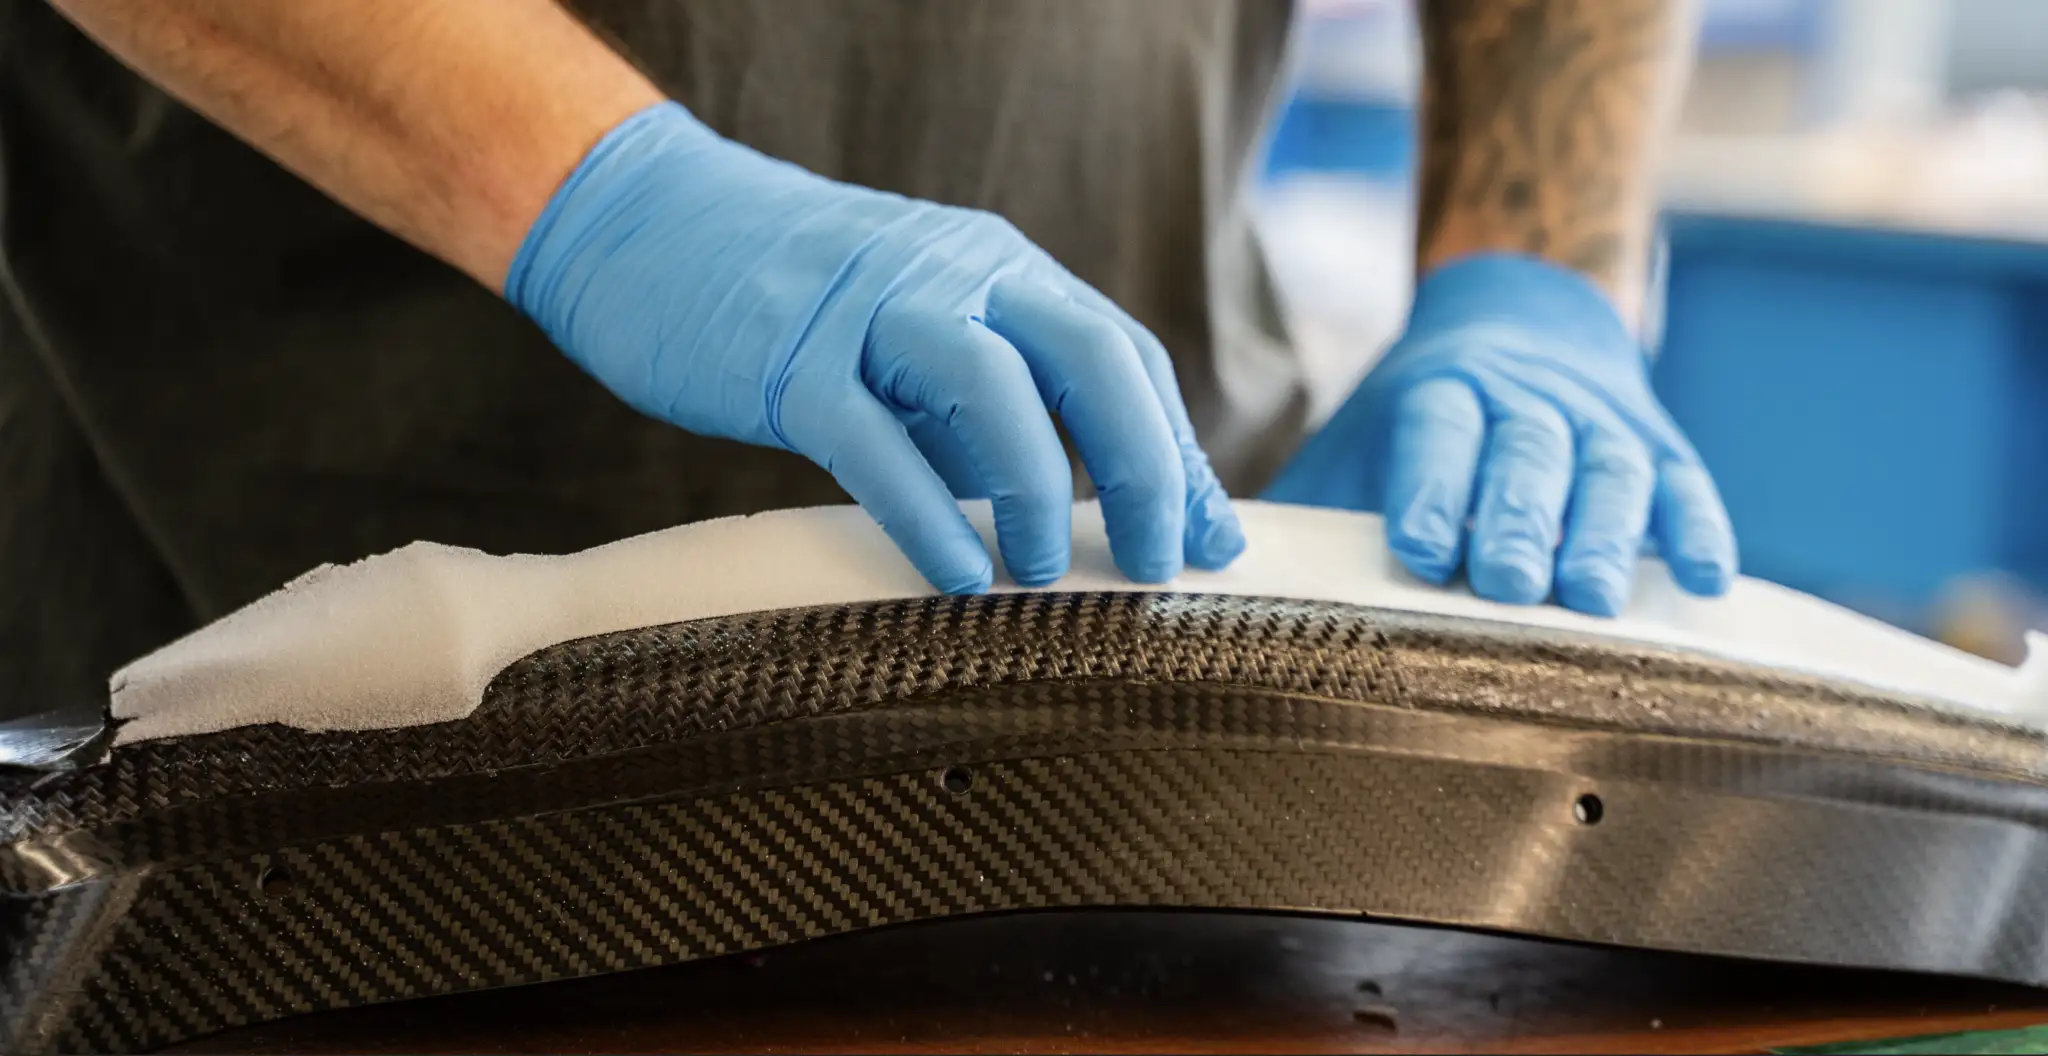
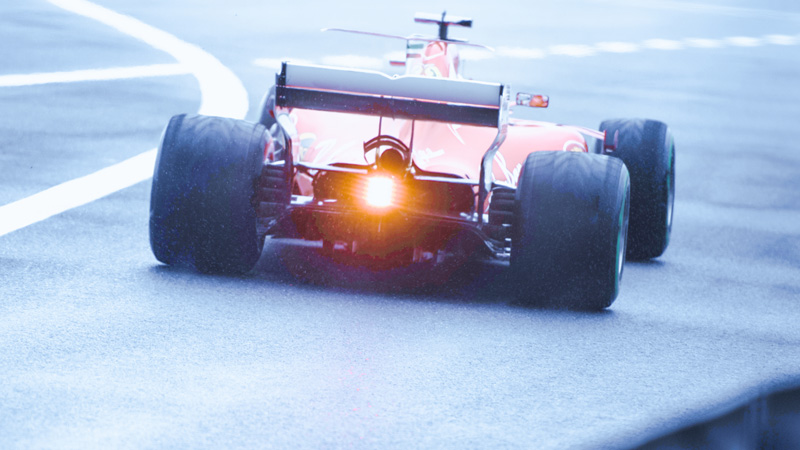
Faserverbund-Strukturen prägen den Rennsport von Anfang an: Strukturbauteile, Hitzeschilde und Aerodynamik-Komponenten. Vom ersten Konzept bis zur zertifizierten Serie. Wir bringen die Technologie seit über 30 Jahren auf die Strasse.
Erfahrung im Motorsport insb. Formel 1, sowie bei Premium-, Tuning- und Sonderfahrzeugen
Weniger Gewicht, steifere Karosserie, bessere Performance
Umsetzung der Aufträge innerhalb kürzester Zeit
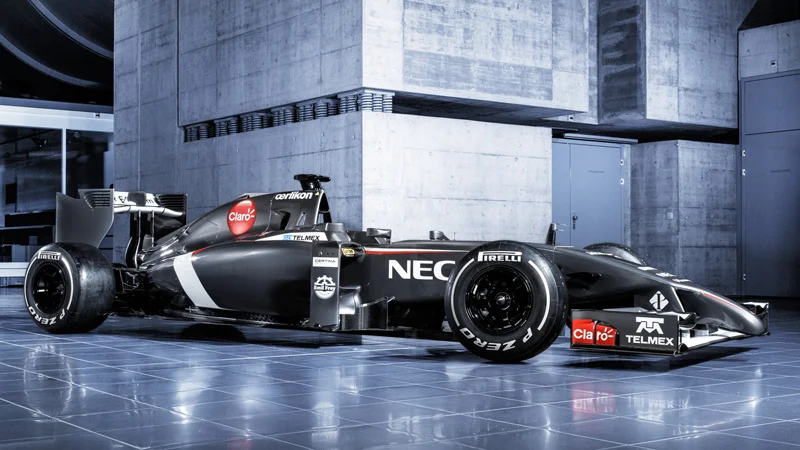
Leichte und stabile Composite-Bauteile sind im Rennsport und der Automobilindustrie nicht mehr wegzudenken. Für die Formel 1 stellen wir schon seit Langem Bauteile für das Team von Schweizer F1 Team her. Auch in anderen Rennserien sowie bei Premium-, Tuning- und Sonderfahrzeugen haben wir uns über die Jahre viel Wissen und einen breiten Erfahrungsschatz in Composites-Anwendungen erarbeitet. So können wir auch in kürzester Zeit höchste Anforderungen an Produkte und Prozesse erfüllen – individuell und zertifiziert.
Nicht jedes Bauteil wird durch Faserverbundwerkstoffe besser. Die Entscheidung fällt nicht am Werkstoff, sondern am Lastfall, an der geforderten Steifigkeit und an der Stückzahl.
Composite spielt seine Stärken dort aus, wo Masse bewegt oder beschleunigt wird, wo Steifigkeit richtungsabhängig eingestellt werden soll oder wo thermische Ausdehnung stört. Kohlenstofffasern lassen sich entlang der Lastpfade legen. Ein CFK-Bauteil ist damit kein Ersatzteil aus einem anderen Werkstoff, sondern eine andere Konstruktion – und will von Beginn an auch so ausgelegt werden.
Die Dichteangaben sind Richtwerte für die Werkstoffgruppen. Die projektspezifischen Kennwerte ergeben sich aus Fasertyp, Matrixsystem und Lagenaufbau und werden in der Auslegung bestimmt.
Diese Einschätzung erhalten Sie von uns auch dann, wenn sie gegen einen Auftrag spricht. Die Machbarkeitsanalyse steht deshalb am Anfang jedes Projekts – nicht das Angebot.
Welche Automobil-Komponenten wir für Fahrzeughersteller, Rennställe und Tier-1-Zulieferer fertigen, mit welchem Verfahren und in welcher typischen Losgrösse.
Werkzeugseitige Konturtreue typischerweise ±0,2 bis ±0,5 mm je nach Bauteilgrösse, CNC-bearbeitete Anschlussflächen und Bohrbilder bis ±0,05 mm. Die Toleranzkette legen wir gemeinsam mit Ihnen fest, bevor das Werkzeug konstruiert wird.
Einzelbauteile bis rund 2 500 × 1 200 × 800 mm. Grössere Baugruppen realisieren wir segmentiert und fügen sie in der eigenen Montage zusammen.
Auf Wunsch liefern wir einbaufertig: bearbeitet, lackiert, geprüft und mit Prüfdokumentation. Fertigungstiefe und Montage liegen im eigenen Haus.
Sichtbare Aussenhautbauteile stellen andere Anforderungen als tragende Strukturen. Die Fläche muss nicht nur die Last tragen, sondern der freigegebenen Designfläche entsprechen – bis in die Reflexion.
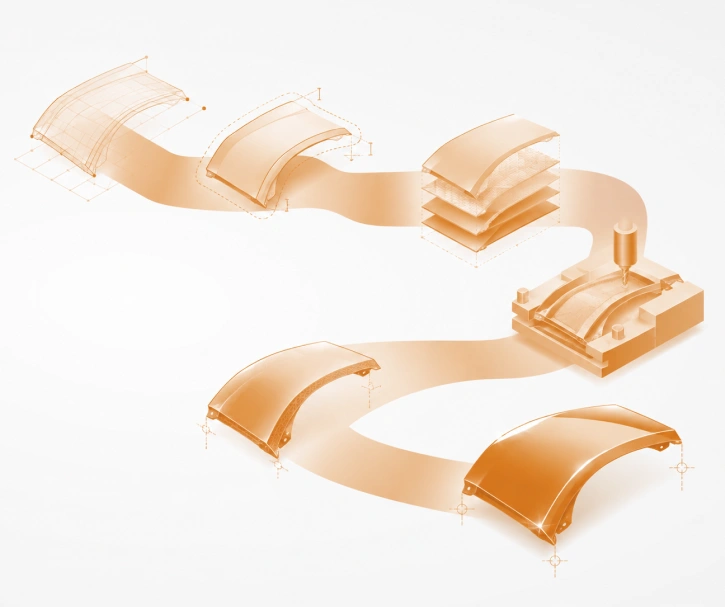
Wir übernehmen die Kette ab der freigegebenen Designfläche: Strak-Aufbereitung, Konstruktion des Lagenaufbaus, Auslegung und Bau des Werkzeugs, Fertigung und Oberflächenbehandlung. Jeder dieser Schritte verändert die Fläche geringfügig – durch Schwindung, Rückfederung und Nacharbeit. Wer die Schritte getrennt vergibt, verliert diese Toleranzkette aus dem Blick.
Strak-Aufbereitung, Konstruktion des Lagenaufbaus, Werkzeugauslegung, Werkzeugbau, Fertigung und Oberflächenbehandlung erbringen wir im eigenen Haus. Die Erstellung der Designfläche selbst bleibt bei Ihnen oder Ihrem Designbüro – ab der Freigabe dieser Fläche übernehmen wir. Für Kleinserien, Prototypen und Motorsportfahrzeuge heisst das: eine Ansprechperson von der Fläche bis zum lackierten Bauteil.
Unser Fachwissen und unsere Technologien in der Verwendung von Verbundwerkstoffen ermöglichen es uns, branchenführende Lösungen anzubieten, die speziell auf die Bedürfnisse von Hochleistungsfahrzeugen und Rennwagen zugeschnitten sind. Hier präsentieren wir unsere Schlüsselbereiche: von massgeschneiderter Entwicklung und Fertigung bis hin zu umfassender Unterstützung und Optimierung.
Als Experten für Verbundwerkstofftechnologien im Automobilsektor bieten wir ein breites Spektrum an Services: Dies umfasst sowohl Beratung als auch Entwicklung von Produkten für die Automobilindustrie, einschliesslich Design und Analyse von Fahrzeugkomponenten sowie die Verbesserung von Fahrzeugsystemen.
Unsere Spezialisten sichern durch ihre umfassende Erfahrung in der Produktion von Hochleistungsverbundwerkstoffen für den Motorsport die effizienteste Fertigungsweise für Ihr Automobilprodukt, stets unter Berücksichtigung strengster Qualitätskriterien und garantierter Zuverlässigkeit bei der Lieferung.
Unser Angebot umfasst ein umfangreiches Portfolio an CNC-Services, die speziell auf Modellbau, Werkzeugbau und die finale Bearbeitung von Verbundwerkstoff-Komponenten in der Automobilbranche ausgerichtet sind. Dabei garantieren wir höchste Maßhaltigkeit bis auf den Hundertstelmillimeter genau.
Unser Serviceportfolio deckt sämtliche Aspekte der mechanischen Verarbeitung und Unterstützung ab. Dies beinhaltet sowohl essentielle Beiträge zum Produktionsablauf Ihrer Automobil-Verbundwerkstoff-Komponenten als auch zusätzliche Hilfestellungen für Ihre interne Herstellung.
Werkzeug und Bauteil entstehen bei uns am selben Standort. Das klingt nach einem organisatorischen Detail, entscheidet aber über Termine und Toleranzen: Muss ein Werkzeug nach dem ersten Bauteil nachgearbeitet werden, geschieht das in Tagen statt in Wochen.
Unser Leistungsumfang im Formenbau für Automobilanwendungen umfasst Modellbau, Werkzeug- und Formenbau, CNC-Fräsen von Composite- und Metallbauteilen sowie die mechanische Endbearbeitung. Für Kunden, die selbst fertigen, übernehmen wir auch reine Lohnfertigung – als CNC-Zulieferer für Automotive-Projekte ohne eigenen Composite-Bedarf.
Das Verfahren bestimmt Bauteilqualität, Zykluszeit und Werkzeugkosten. Wir wählen es nach Bauteil und Stückzahl – nicht nach verfügbarer Kapazität.
Für die Auslegung eines konkreten Bauteils vergleichen wir in der Regel zwei Verfahren und legen die Kalkulation beider Varianten offen.
Ob Einzelanfertigung aus Faserverbundwerkstoff oder Serienbauteil: Der Weg ist derselbe, nur der Umfang der Qualifizierung unterscheidet sich.
Wir prüfen Lastfall, Bauraum, Stückzahl und Zieltermin und sagen Ihnen, ob Composite die richtige Bauweise ist.
Lagenaufbau, Faserorientierung und Krafteinleitung werden ausgelegt und rechnerisch nachgewiesen.
Verfahren, Werkzeugteilung und Entformungskonzept werden festgelegt – gemeinsam mit der Fertigung, nicht danach.
Modell und Werkzeug entstehen im eigenen Haus. Nacharbeiten nach dem ersten Bauteil bleiben dadurch kurz.
Das erste Bauteil wird vermessen und geprüft. Abweichungen fliessen in Werkzeug und Prozess zurück.
Dokumentierte Freigabe mit Mess- und Werkstoffnachweisen. Standard ist der Erstmusterprüfbericht nach EN 9102, auf Anforderung nach VDA Band 2 oder PPAP.
Der Prozess wird eingefroren und überwacht. Änderungen laufen über einen definierten Änderungsstand.
Wir begleiten die Serie, halten Werkzeuge instand und übernehmen Reparaturen an gelieferten Bauteilen.
Typische Durchlaufzeit von der Konstruktionsfreigabe bis zum ersten Bauteil: sechs bis zwölf Wochen, abhängig vom Werkzeugaufwand. Bei vorhandenem Modell oder einfacher Geometrie auch kürzer.
Bei Elektrofahrzeugen wirkt jedes eingesparte Kilogramm doppelt: auf die Reichweite und auf die Dimensionierung von Fahrwerk, Bremsen und Batterie.
Faserverbundwerkstoffe sitzen dabei nicht nur in der Karosserie, sondern im Antrieb selbst. Hochdrehende Elektromotoren benötigen eine Sicherung der Magnete gegen Fliehkraft. CFK-Bandagen und -Hülsen übernehmen diese Aufgabe bei geringerem Gewicht und höherer Drehzahlgrenze als metallische Lösungen. In Pumpen und Nebenaggregaten trennen CFK-Spalttöpfe Rotor und Stator und vermeiden dabei die Wirbelstromverluste metallischer Töpfe. Beide Bauteilarten fertigen wir in Serie im Wickelverfahren.
Fliehkraftsicherung für hochdrehende Rotoren. Faserorientierung, Vorspannung und Wandstärke werden auf die Drehzahl und das Temperaturprofil Ihres Motors ausgelegt.
Druckfeste Trennung von Rotor und Stator ohne Wirbelstromverluste. Serienfertigung im Wickelverfahren mit reproduzierbarer Wandstärke.
Managing Director, Connova Deutschland GmbH
Thomas Leschik verbindet Automotive-Forschung mit langjähriger Composite-Serienfertigung. Bereits seine Diplomarbeit an der TU Dresden behandelte Fahrwerkskomponenten für die BMW-7er-Reihe in Hybrid-Leichtbauweise (Bestnote 1,0). In über einem Jahrzehnt bei CarboFibretec – zuletzt als Geschäftsführer – verantwortete er anschliessend die Entwicklung und Produktion anspruchsvoller CFRP-Komponenten, darunter intelligente Leichtbaustrukturen mit integrierter Mikroelektronik. Mehrere seiner 42 Patente betreffen mobile Antriebsanwendungen – etwa ein vollintegriertes E-Bike mit Transversalflussmaschine unter 12 kg. Für performanceorientierte Automotive- und Racing-Projekte zählt zudem seine Stärke, hochbelastete CFRP-Bauteile reproduzierbar und mit μm-Toleranzen in die Serie zu überführen.
Warum Sie von seiner Expertise profitieren:
— Thomas Leschik, Managing Director, Connova Deutschland GmbH
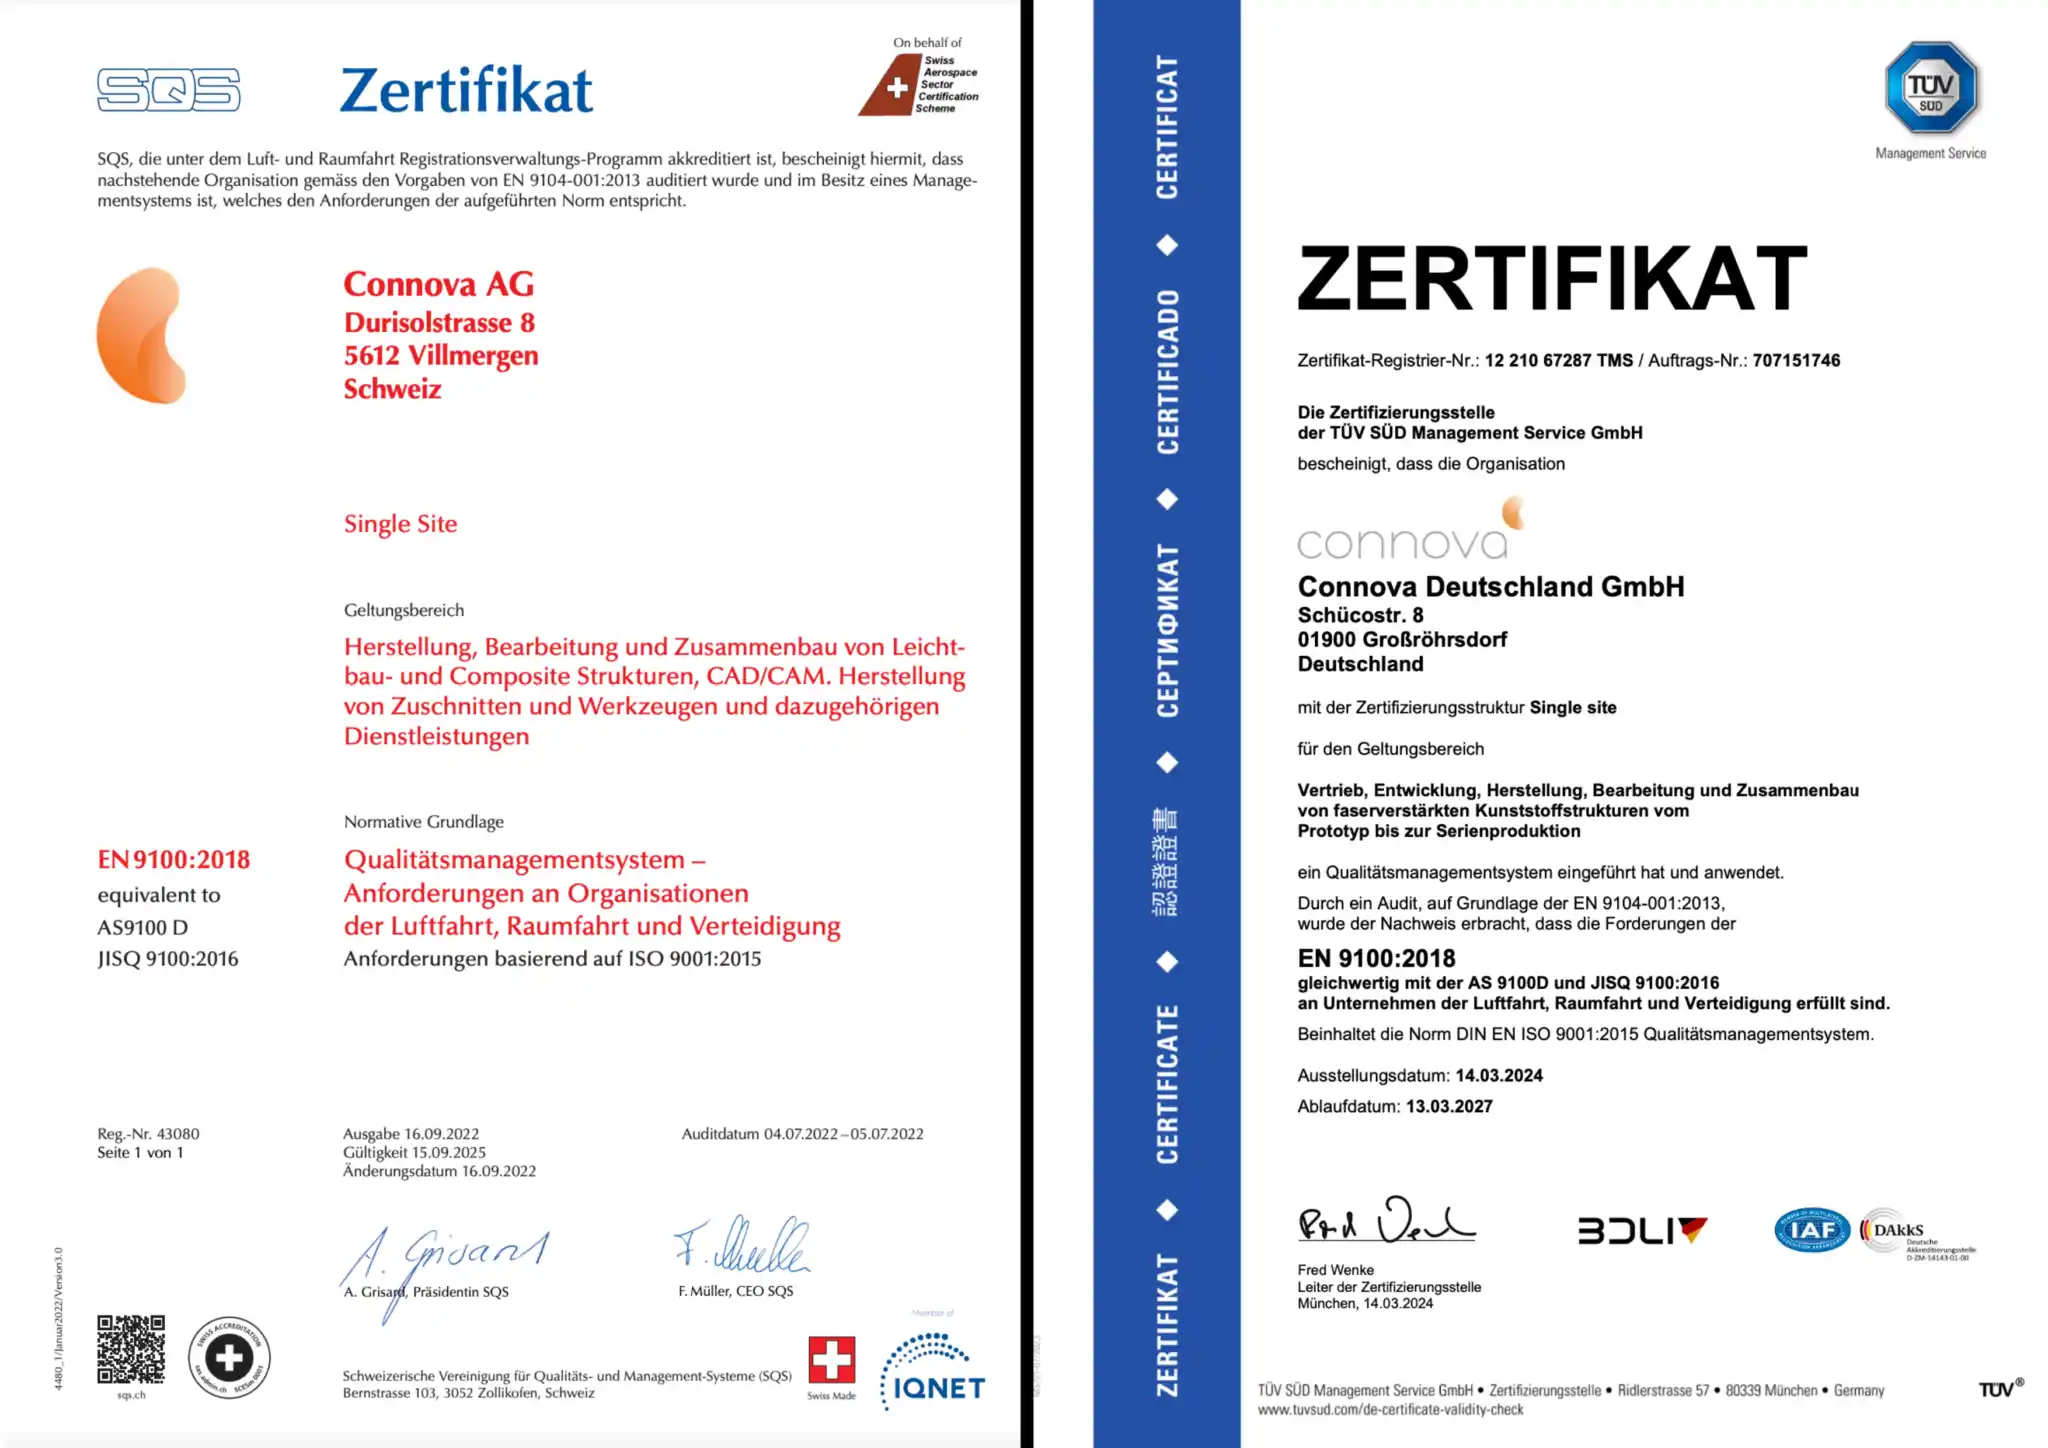
Neben der ISO 9001 führen wir die EN 9100 – das Qualitätsmanagementsystem der Luft- und Raumfahrt. Für Automobil- und Motorsportkunden bedeutet das ein Anforderungsniveau, das über die branchenüblichen Vorgaben hinausgeht.
Durch den innovativen Einsatz von Verbundwerkstoffen revolutionieren wir die Automobil- und Rennsportbranche. Unsere fortschrittlichen Komponenten für Rennfahrzeuge und Sportwagen bieten eine unschlagbare Kombination aus Leichtigkeit, Festigkeit und Haltbarkeit. Sie verbessern die aerodynamischen Eigenschaften signifikant und tragen dadurch zu einer erheblichen Steigerung der Kraftstoffeffizienz und Gesamtleistung bei. Durch diese technologischen Fortschritte setzen wir neue Massstäbe in der Welt des Motorsports und der leistungsorientierten Automobilherstellung.
Masse wirkt im Fahrzeug an drei Stellen gleichzeitig: beim Beschleunigen, beim Bremsen und in jeder Kurve. Im Rennsport übersetzt sich das unmittelbar in Rundenzeit und Kraftstoffeffizienz, im Serienfahrzeug in Verbrauch und Reichweite.
Mindestgewicht eines Formel-1-Fahrzeugs ab der Saison 2026 – rund 30 kg weniger als in der Vorsaison.
Quelle: FIA Technical Regulations 2026
Betriebstemperatur, der unser Composite-Hitzeschild für den Porsche 918 Spyder standhält.
Fertigungszyklen pro Bauteil, auf die das Serienwerkzeug für den Hitzeschild ausgelegt wurde.
Gewichtsersparnis gegenüber der metallischen Variante bei gleicher Bauteilsteifigkeit.
Wie viel Gewicht sich im konkreten Fall einsparen lässt, entscheidet der Lastfall. Bei biegebeanspruchten Bauteilen fällt der Vorteil grösser aus als bei reiner Zugbelastung. Den belastbaren Wert für Ihr Bauteil rechnen wir im Rahmen der Machbarkeitsanalyse – vor dem Angebot.
In enger Zusammenarbeit mit der Porsche AG hat die Connova Group einen Verbundwerkstoff-Hitzeschild für den Porsche 918 Spyder entwickelt, der Betriebstemperaturen von 350°C standhalten kann. Die Aktivitäten umfassten die Materialdefinition, die Entwicklung einer speziellen Hochtemperaturbeschichtung auf der Verbundwerkstoffoberfläche, die geeignet ist, die erweiterten Dauertests zu überstehen, die Werkzeugauslegung für eine Serienproduktion von mindestens 1000 Fertigungszyklen pro Bauteil sowie die gesamte Prozessentwicklung bis zur vollen Serienreife und die Betreuung während der Serienproduktion.
350 °C Betriebstemperatur · 1 000+ Fertigungszyklen · Serie inkl. Betreuung
Die Connova Group ist ein langjähriger Partner der Formel 1 und überzeugt durch die zuverlässige und exakte Herstellung verschiedenster einbaufertiger Bauteile. Dank einer hohen Fertigungstiefe (Tooling, Composites, Assembly, Lackieren) können wir auch sehr kurze Lieferfristen einhalten und garantieren Prozesssicherung auch bei häufigen kurzfristigen Änderungen.
Über 30 Jahre Formel-1-Erfahrung · Einbaufertig geliefert
Die Connova Group beherrscht auch das Gewichts- oder aerodynamische Tuning von Sportwagen. So verantworten wir beispielsweise den kompletten Carbon-Umbau des Porsche Turbo 997 zum Sportec SPR1. Vom Formenbau über Bauteile bis hin zur Lackierung für die Produktion von Kleinserien realisiert unser kleines Spezialistenteam jeden Kundenwunsch.
Kompletter Umbau vom Formenbau bis zur Lackierung · Kleinserie
Seit Jahren unterstützt die Connova Group das erfolgreiche «Formula Student»-Team der ETH als Technologie-Partner. Ziel des Engagements für das Elektro-Rennwagen-Programm ist es, dem AMZ-Team die neusten Composite-Technologien aufzuzeigen und zu vermitteln.
Technologiepartner · Elektro-Rennwagen · ETH Zürich
Sechs Punkte, die unsere Position im Formel-1- und Automotive-Engineering beschreiben – jeder mit einer nachprüfbaren Stelle auf dieser Seite.
Seit den Gründungsjahren entwickelt und baut die Connova Group Strukturbauteile sowie Hochtemperatur- und Aerodynamik-Bauteile für die Formel 1. Da auf diesem Gebiet der Einsatz von CFK eine immer breitere Akzeptanz in der Automobilindustrie findet, arbeitet die Connova Group vermehrt für führende OEMs und grosse Zulieferer der Branche. Jährlich investiert die Connova Group in noch effizientere Produktionsanlagen, um die Prozesse kontinuierlich auf dem neusten Stand der Technik zu halten.
Im Fahrzeugbau dominieren kohlenstofffaserverstärkte Kunststoffe (CFK) und glasfaserverstärkte Kunststoffe (GFK). CFK kommt dort zum Einsatz, wo Steifigkeit und Gewicht über die Funktion entscheiden – bei Struktur-, Aerodynamik- und sichtbaren Exterieurbauteilen. GFK ist wirtschaftlicher und wird für weniger hoch belastete Verkleidungen verwendet. Aramidfasern ergänzen den Aufbau dort, wo Schlagzähigkeit gefordert ist. Als Matrix dominieren Epoxidharzsysteme; thermoplastische Systeme gewinnen dort an Bedeutung, wo kurze Zykluszeiten und Recyclingfähigkeit im Vordergrund stehen.
Die Grenze verläuft nicht bei einer festen Zahl, sondern beim Verhältnis von Werkzeugkosten, Zykluszeit und Materialeinsatz. Prepreg-Autoklav eignet sich für Einzelteile bis zu mittleren Serien, weil die Werkzeugkosten moderat bleiben, die Zykluszeit aber lang ist. Heisspressen und RTM lohnen sich ab dem Punkt, an dem sich das teurere Werkzeug über die Stückzahl amortisiert. Als Orientierung: Prepreg-Autoklav trägt sich von der Einzelanfertigung bis rund 5 000 Stück pro Jahr. Wir rechnen in der Machbarkeitsanalyse in der Regel zwei Verfahrensvarianten durch und legen beide Kalkulationen offen.
Fünf Faktoren bestimmen den Preis: das Materialsystem (Fasertyp und Matrix), der Materialeinsatz aus dem Lagenaufbau, die Werkzeugkosten und ihre Verteilung über die Stückzahl, das Fertigungsverfahren mit seiner Zykluszeit und schliesslich der Umfang von Nacharbeit und Prüfung. Bei qualifizierten Bauteilen kommt der Aufwand für Erstmusterprüfung und Dokumentation hinzu. Der grösste Hebel liegt fast immer in der Konstruktion, nicht im Einkauf – ein für Composite ausgelegtes Bauteil ist deutlich günstiger als ein aus Metall übernommenes.
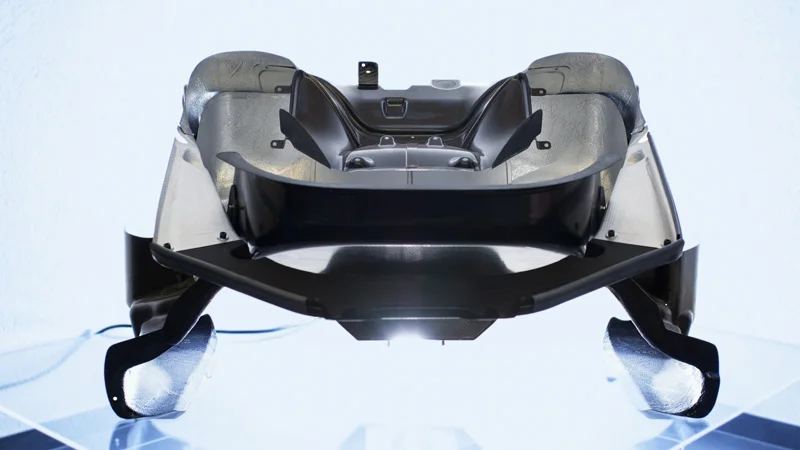
Im modernen Rennsport sind das unter anderem das Monocoque, Front- und Heckflügel, Unterboden und Diffusor, Verkleidungsteile, Hitzeschilde am Abgasstrang, Sitzschalen sowie Anbau- und Aufhängungsteile. Wir fertigen für die Formel 1 seit den Gründungsjahren Strukturbauteile sowie Hochtemperatur- und Aerodynamik-Bauteile und liefern diese auf Wunsch einbaufertig.
CFK hat mit rund 1,5 bis 1,6 g/cm³ etwa ein Fünftel der Dichte von Stahl und gut die Hälfte der Dichte von Aluminium.Die tatsächliche Gewichtsersparnis am Bauteil ist damit aber noch nicht beschrieben: Sie hängt vom Lastfall ab.
Die extrem hohe Zugbelastbarkeit kombiniert mit einer geringen Elastizität ist das Nonplusultra bei CFK. Das ist der wesentliche Grund, warum gerade Biegebelastungen so hervorragend aufgenommen werden können.
Daher fällt der Gewichtsvorteil bei biegebeanspruchten Bauteilen deutlich gröaaer aus als bei reiner Zugbelastung, weil die Steifigkeit dort überproportional in die Auslegung eingeht. Den belastbaren Wert für Ihr Bauteil ermitteln wir in der Auslegung – nicht über eine Faustformel.
Auf der Werkzeugseite erreichen wir je nach Bauteilgrösse typischerweise eine Konturtreue von ±0,2 bis ±0,5 mm. CNC-bearbeitete Anschlussflächen und Bohrbilder fertigen wir bis ±0,05 mm. Entscheidend ist weniger der Einzelwert als die Toleranzkette: Werkzeug, Aushärtung, Entformung und Nacharbeit summieren sich. Wir legen diese Kette gemeinsam mit Ihnen fest, bevor das Werkzeug konstruiert wird, und vermessen das erste Bauteil mit eigener Prüftechnik.
Wir übernehmen die Kette ab der freigegebenen Designfläche: Strak-Aufbereitung, Konstruktion des Lagenaufbaus, Werkzeugauslegung, Fertigung und Oberflächenbehandlung. Damit bleibt die Toleranzkette bis zum lackierten Bauteil in einer Hand. Die Erstellung der Designfläche selbst bleibt bei Ihnen oder Ihrem Designbüro.
Ja. Modellbau, Formen- und Werkzeugbau sowie CNC-Fräs- und Lohnfertigung sind eigene Kompetenzen an unseren Standorten. Werkzeug und Bauteil entstehen dadurch am selben Ort, was Nacharbeiten nach dem ersten Bauteil deutlich verkürzt. Wir übernehmen auch reine Lohnfertigung für Kunden, die selbst produzieren.
Bei Elektrofahrzeugen wirkt Gewicht direkt auf die Reichweite und auf die Dimensionierung von Fahrwerk, Bremsen und Batterie. Neben Karosserie- und Strukturbauteilen sitzen Composites im Antrieb selbst: CFK-Bandagen und -Hülsen sichern die Magnete hochdrehender Rotoren gegen Fliehkraft, trennen Rotor und Stator in Pumpen und Nebenaggregaten ohne Wirbelstromverluste.
Die Connova Group ist nach ISO 9001 und zusätzlich nach EN 9100 zertifiziert – dem Qualitätsmanagementsystem der Luft- und Raumfahrt. Für Automobil- und Motorsportkunden bedeutet das dokumentierte Rückverfolgbarkeit vom Materiallos bis zum ausgelieferten Bauteil sowie freigegebene Sonderprozesse für Aushärtung, Klebung und Oberflächenbehandlung.
Mit jahrzehntelanger Erfahrung im Leichtbau für die Automobil- und Rennsportindustrie bringen wir das nötige Know-how mit, um Ihre Visionen zu verwirklichen. Wir laden Sie herzlich zu einer professionellen Beratung ein, bei der wir gemeinsam Möglichkeiten erkunden, wie wir als Ihr zukünftiger Partner unterstützen können. Selbstverständlich ist dieses Beratungsgespräch für Sie unverbindlich und kostenfrei.
In der Luftfahrt ist der Materialanteil der Composite-Bauteile traditionell hoch und beträgt bis zu 60%.
Unbemannte Flugzeuge und Drohnen für die verschiedensten Anwendungen prägen die Zukunft der Mobilität.
Sehr leichte und ultra-steife Kohlefaserverbund-Strukturen sind der Standard für anspruchsvolle Strukturen in der Raumfahrt.
Composite-Bauteile werden im Maschinenbau, in der Automatisierung als auch in der Robotik immer wichtiger, gerade wegen der höheren Wirtschaftlichkeit über die Lebensdauer.
Faserverbundwerkstoffe im Schiffbau verbinden geringes Gewicht mit hoher Korrosionsbeständigkeit.
Composites folgen anderen Konstruktionsregeln als Metalle. Wir haben diese Gesetze in unseren Genen. Sie haben den Vorteil.
Die Connova Deutschland GmbH ist vom DNV als Hersteller von Bauteilen aus faserverstärkten Kunststoffen zugelassen.
Am 23. Juli 2026 absolvierte der Themis-Demonstrator T1H am Esrange Space Center (Schweden) erfolgreich seine
Vom 10. bis 12. März 2026 wird das Messegelände Paris Nord Villepinte wieder zum globalen