DNV-Zulassung für die Composite-Fertigung in Klipphausen
Die Connova Deutschland GmbH ist vom DNV als Hersteller von Bauteilen aus faserverstärkten Kunststoffen zugelassen.
Faserverbundbauteile für Maschinenbau, Automatisierung und Robotik: Ausleger und Schwingen, Balken und Traversen, Spalttöpfe, Bandagen und Platten — von der Machbarkeitsanalyse bis zur Serie.
Erfahrung in Maschinenbau, Automatisierung und Robotik.
Leistungssteigerung bei geringerem Energieverbrauch und tiefen Wartungskosten
Persönliche Begleitung von der Machbarkeitsanalyse bis zur Serienreife
CFK-Bauteile und -Komponenten senken durch Ihr geringeres Gewicht den Energieverbrauch und steigern die Leistung der Endprodukte. Dies ist insbesondere dann entscheidend, wenn es um höchste Präzision und besonders schnelle Bewegungen geht. Ermüdungsfestigkeit und Korrosionsresistenz sorgen für Langlebigkeit und geringe Wartungskosten. Auf Wunsch begleiten wir Sie schon in der Konzeptphase und bieten Ihren Ingenieuren und Entwicklern gerne eine kompetente Beratung. Gemeinsam mit Ihnen und Ihrem Team können wir auch innerhalb kurzer Fristen höchste Anforderungen erfüllen – individuell, effizient und wirtschaftlich.
Der Nutzen entsteht dort, wo Masse beschleunigt und wieder abgebremst wird. Jede Massenreduktion an einem bewegten Bauteil wirkt doppelt: Der Antrieb braucht weniger Energie, und die Maschine beruhigt sich nach dem Positionieren schneller. Beides zusammen erhöht die erreichbare Taktzahl, ohne dass Antrieb oder Steuerung getauscht werden müssen. Bei rotierenden Bauteilen kommt hinzu, dass die kritische Drehzahl steigt, weil Steifigkeit und Masse in einem günstigeren Verhältnis stehen.
Ein CFK-Bauteil ist deshalb kein Ersatzteil aus einem anderen Werkstoff, sondern eine andere Konstruktion. Die Fasern werden entlang der Lastpfade gelegt, die Steifigkeit richtungsabhängig eingestellt und die Krafteinleitung über eingebettete Metallinserts gelöst. Wer ein bestehendes Stahlteil eins zu eins nachbaut, verschenkt den grössten Teil des möglichen Gewinns.
Die Angaben sind Richtwerte für die Werkstoffgruppen. Die projektspezifischen Kennwerte hängen von Fasertyp, Lagenaufbau und Harzsystem ab und werden in der Auslegung nachgewiesen.
Je höher Masse und Zyklenzahl, desto schneller amortisiert sich das Bauteil. Bei einer Maschine, die im Dreischichtbetrieb läuft, wirkt jede eingesparte Sekunde Taktzeit über Jahre.
Gewicht, Durchbiegung, Eigenfrequenz, Wärmeausdehnung, Korrosion oder Röntgentransparenz. Sobald eine dieser Grössen die Konstruktion begrenzt, ist Composite eine ernsthafte Option.
Ab rund 50 Stück im Jahr wird eine Serienfertigung wirtschaftlich. Auch mehrere Varianten in kleiner Stückzahl zählen zusammen, wenn sie dasselbe Werkzeugkonzept nutzen.
In der Praxis steht am Anfang fast nie der Werkstoff, sondern eine physikalische Grenze, an die eine Metallkonstruktion stösst. Diese sechs Auslöser decken den grössten Teil unserer Industrieprojekte ab.
Ausleger, Schwingen und Greiferträger, die viele Male pro Minute beschleunigt und abgebremst werden. Weniger Masse bedeutet weniger Antriebsenergie, kürzere Beruhigungszeit und höheren Durchsatz bei gleichem Antrieb.
Balken, Traversen und Portalachsen, bei denen die Durchbiegung mit der Länge überproportional zunimmt. Ein Faserverbundträger hält die Genauigkeit dort, wo Aluminium schon nachgibt.
Wellen, Hülsen und Rotorbandagen. Die Fliehkraft steigt mit dem Quadrat der Drehzahl. Ein gewickeltes CFK-Bauteil hält die Magnete oder den Rotor sicher und verschiebt die Drehzahlgrenze nach oben.
Messgeräte, optische Aufbauten und Prüfrahmen. Der Wärmeausdehnungskoeffizient von CFK lässt sich bis nahe null einstellen. Das Messergebnis bleibt über den Tagesgang stabil.
Röntgentransparente Bauteile, Hochspannungsisolation und Anwendungen ohne störende Wirbelströme. Über die Faserwahl lässt sich einstellen, was durchgelassen und was abgeschirmt wird.
Bauteile im Kontakt mit aggressiven Medien oder in Reinraumumgebungen. Faserverbund korrodiert nicht, ist beständig gegen viele Chemikalien und ersetzt in etlichen Fällen Edelstahl.
Die folgenden Bauteiltypen fertigen wir regelmässig. Jede Zeile steht für umgesetzte Projekte, nicht für ein theoretisches Leistungsversprechen.
Sie finden Ihr Bauteil nicht in der Liste? Die meisten Anfragen erreichen uns als Zeichnung eines bestehenden Metallbauteils mit der Frage, ob es leichter geht. Genau dafür ist die Machbarkeitsanalyse da.
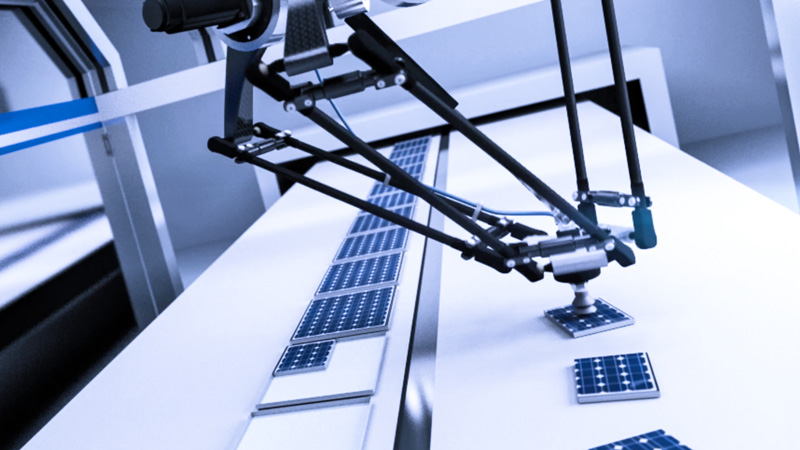
Die Connova Group realisierte ein statisch und dynamisch höchst relevantes Maschinenbauteil aus Aluminium und erreichte mit einem CFK-Konzept klare Verbesserungen bei der Leistungsfähigkeit einer Pick-and-Place-Maschine. Eine Machbarkeitsstudie, die Beratung der Konstrukteure von Besi und die Konstruktion von Tools führten schliesslich zum erfolgreichen Bau der CFK-Wippe, inklusive einer Klebung in der Genauigkeit von unter 0.015 mm.
Technischer Kern: Bewegte Masse bei sehr hoher Zyklenzahl, Klebegenauigkeit unter 0,015 mm.
Für einen «Pick and Place»-Roboter der Verpackungsindustrie produzierte die Connova Group im RTM-Verfahren einen Ausleger aus Carbonfasern und Hartschaumkern.
Technischer Kern: Sandwichaufbau im RTM-Verfahren, reproduzierbar in Serie gefertigt.
Für ein Roboterpalletiersystem entwickelte die Connova Group Schwenkarme aus Prepreg-Hochmodul-Faser. Diese wurden in einem 2-teiligen Negativ hergestellt und massen 1450mm.
Technischer Kern: Hochmodul-Faser für maximale Steifigkeit bei 1450 mm Auskraglänge.
Die Leistung von der Connova Group: Entwicklung, Berechnung, Laminatauslegung und Herstellung von hochsteifen Endeffektoren für die automatisierte Glasproduktion. Ausserdem haben wir Elektronik und Vakuum direkt im Bauteil integriert.
Technischer Kern: Funktionsintegration — Vakuumkanäle und Elektronik im Laminat statt als Anbauteil.
Für die ABB entwickelt und baut die Connova Group Aramid-faserverstärkte Bauteile für den Hochspannungsbereich. Diese Serienbauteile sind hochgenau und werden engsten Toleranz- und Oberflächenanforderungen gerecht.
Technischer Kern: Aramid statt Kohlenstoff — elektrisch isolierend, in Serie mit engen Toleranzen.
Die Connova Group entwickelte ein thermostabiles, hochgenaues Gehäuse für ein Distanzmessgerät. Dieses wurde in Prepreg-Technik gefertigt, zusammengestellt und behandelt.
Technischer Kern: Thermische Massstabilität als Voraussetzung für reproduzierbare Messwerte.
Mit Klebetechnik entwickelte die Connova Group aus CFK-Rohren und beschichteten Aluminium-Frästeilen Roboterarme für die Automationsindustrie.
Technischer Kern: Hybridbauweise — CFK-Rohr trägt, Metallknoten leitet die Kräfte ein.
Die Connova Group realisierte einen Lastrahmen aus CFK. Voraussetzung dafür: eine minimale thermische Ausdehnung, geringes Gewicht und hohe Steifigkeit. Maximaldruck und Zugkraft lagen bei 2500 N.
Technischer Kern: Minimale Wärmeausdehnung bei 2500 N Prüfkraft.
Zu Forschungszwecken entwickelte die Connova Group ein konisches, gasdichtes und röntgentransparentes Rohr mit geringer Leckrate.
Weitere Details zum Produkt:
Technischer Kern: Gasdichtheit und Röntgentransparenz in einem Bauteil.
Faserverbund ist im Industriesegment keine Branchenlösung, sondern eine Antwort auf eine bestimmte physikalische Anforderung. Diese Anforderung tritt in sehr unterschiedlichen Branchen auf.
Ausleger, Formatteile und Transportelemente in Maschinen, die mehrere hundert Takte pro Minute fahren. Jedes Gramm an der bewegten Achse wirkt direkt auf Durchsatz und Energiebedarf.
Bestückköpfe, Wippen und Trägerplatten, die extreme Beschleunigungen bei Toleranzen im Mikrometerbereich aushalten müssen. Dämpfung und Massstabilität entscheiden über die Ausbeute.
Schwenkarme, Endeffektoren und Greiferträger. An der Achsspitze wirkt Masse am stärksten auf die Dynamik — dort ist der Hebel für Faserverbund am grössten.
Spalttöpfe ohne Wirbelstromverluste, Bandagen und Hülsen für hohe Drehzahlen. Beides fertigen wir in RTM oder Prepreg Verfahren als Serienprodukt.
Balken, Walzen und bewegte Werkzeugträger in Maschinen mit hoher Bahngeschwindigkeit. Geringe Durchbiegung über die volle Arbeitsbreite ist hier das entscheidende Kriterium.
Lastrahmen, Instrumentengehäuse und optische Träger. Ein Wärmeausdehnungskoeffizient nahe null hält die Messgenauigkeit über wechselnde Umgebungstemperaturen.
Medienbeständige Komponenten, Einbauten und Behälterteile. Wo Edelstahl an Korrosion oder Gewicht scheitert, ist Faserverbund häufig die wirtschaftlichere Lösung über die Lebensdauer.
Verkleidungen, Trägerelemente und Sonderbauteile für Fahrzeuge in Kleinserie. Brandschutzanforderungen nach EN 45545 klären wir projektbezogen vorab mit Ihnen ab.
Pipettier- und Handhabungsachsen mit hoher Zyklenzahl. Leichte Achsen erlauben höhere Durchsätze, ohne die Positioniergenauigkeit zu verlieren.
Von der ersten Idee bis zum serienreifen Bauteil: Wir beraten Sie, konstruieren und berechnen Maschinenkomponenten aus Faserverbundwerkstoffen und optimieren bestehende Automatisierungssysteme, exakt ausgelegt auf Ihre Anwendung.
Wir fertigen Hochleistungsbauteile aus CFK im jeweils passenden Verfahren, ob Prepreg-Autoklav, RTM oder Wickeltechnologie. Strenge Qualitätskontrollen und termingerechte Lieferung sorgen dafür, dass die Bauteile zuverlässig in Ihre Produktion einfliessen.
Unser CNC-Angebot umfasst Modellbau, Werkzeugbau und die Endbearbeitung von Faserverbundbauteilen für die Industrie. Wo es die Anwendung verlangt, fertigen wir mit Toleranzen im Bereich von Hundertstel- bis Tausendstelmillimetern.
Wir übernehmen die mechanische Bearbeitung Ihrer Faserverbundkomponenten und unterstützen Sie im gesamten Produktionsablauf: mit einzelnen Arbeitsschritten ebenso wie mit Fachwissen und praktischer Hilfe für Ihre interne Fertigung.
Kohlenstofffasern sind hart und stark abrasiv. Sie verschleissen konventionelle Schneiden innerhalb kurzer Zeit, während die Harzmatrix bei zu hoher Temperatur erweicht. Deshalb arbeiten wir mit diamantbeschichteten und diamantbestückten Werkzeugen, angepassten Schnittgeschwindigkeiten und einer Absaugung, die den entstehenden Faserstaub direkt an der Schneide erfasst.
Ebenso wichtig ist die Aufspannung. Ein dünnwandiges Composite-Bauteil verformt sich unter Spannkraft, wenn es nicht flächig unterstützt wird. Wir bauen die Vorrichtung deshalb im eigenen Haus und legen sie gemeinsam mit dem Bauteil aus, nicht danach.
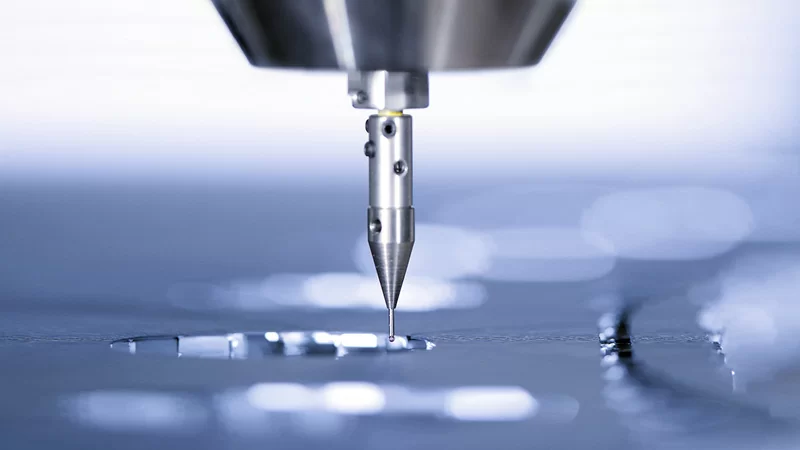
Präzision muss sich messen lassen. Kritische Masse prüfen wir direkt auf der Maschine mit einem Messtaster, ohne das Bauteil auszuspannen. So bleibt die Referenz erhalten, Abweichungen lassen sich sofort korrigieren und Toleranzen im Hundertstel- und Tausendstelmillimeterbereich werden zuverlässig eingehalten. Die Messergebnisse dokumentieren wir auf Wunsch in einem Messprotokoll.
Besäumen, Bohren, Taschen und Passungen an Bauteilen aus unserer Fertigung. Ebenso fräsen wir fertige Baugruppen und Bauteile, wo nötig mit Toleranzen bis in den Mikrometerbereich. Bearbeitet und geprüft wird in derselben Vorrichtung, damit die Referenz vom ersten Schnitt bis zur Messung gleich bleibt.
Wir bearbeiten auch Composite-Bauteile, die nicht bei uns entstanden sind. Ebenso Modelle, Werkzeuge und Vorrichtungen aus Metall und Kunststoff.
Urmodelle, Formen und Aufspannvorrichtungen entstehen im eigenen Haus. Das verkürzt die Schleifen zwischen erstem Bauteil und Freigabe deutlich.
Häufig kombinieren wir Verfahren innerhalb einer Baugruppe — etwa ein gewickeltes Rohr mit geklebten Metallknoten, wie bei den Roboterarmen für Bosch Packaging.
höhere Systemeffizienz durch CFK-Spalttöpfe ohne Wirbelströme
Klebegenauigkeit bei der CFK-Wippe für die Besi Group
Auskraglänge der Carbon-Schwenkarme aus Hochmodul-Prepreg
Fertigung in Villmergen (CH) und Klipphausen (DE)
Die häufigste Frage von Konstrukteuren lautet: Ab wann lohnt sich das überhaupt?
Unterhalb dieser Grösse dominieren die Werkzeug- und Rüstkosten den Stückpreis. Ab etwa 50 Bauteilen im Jahr verteilen sich diese Kosten so, dass eine Serienfertigung wirtschaftlich wird — nach oben ist die Menge offen.
Wichtig: Es müssen keine 50 identischen Teile sein. Auch zehn Varianten zu je fünf Stück zählen zusammen, sofern sie dasselbe Werkzeug- und Prozesskonzept nutzen. Genau das ist der typische Fall im Sondermaschinenbau.
Bei dauerhaften Einsatztemperaturen über rund 200 °C stossen die Harzsysteme an ihre Grenze. Bei reinen Kostenbauteilen ohne technische Anforderung gewinnt fast immer der klassische Werkstoff.
Ob Einzelanfertigung oder Serienbauteil: Der Weg ist derselbe, nur der Umfang der Qualifizierung unterscheidet sich.
Wir prüfen Lastfall, Bauraum, Stückzahl und Zieltermin und sagen Ihnen, ob Faserverbund die richtige Bauweise ist — auch dann, wenn die Antwort nein lautet.
Lagenaufbau, Faserorientierung und Krafteinleitung werden ausgelegt und rechnerisch nachgewiesen. Ihre Konstrukteure sind dabei eingebunden.
Verfahren, Werkzeugteilung und Entformungskonzept werden festgelegt – gemeinsam mit der Fertigung.
Modell, Werkzeug und Vorrichtung entstehen im eigenen Haus. Nacharbeiten nach dem ersten Bauteil können direkt umgesetzt und in den Prozess eingearbeitet werden.
Das erste Bauteil wird vermessen und geprüft. Abweichungen fliessen in Werkzeug und Prozess zurück, bevor die Serie startet.
Dokumentierte Freigabe mit Mess- und Werkstoffnachweisen, auf Anforderung auch nach Ihrem eigenen Prüfplan.
Prozessparameter werden eingefroren und dokumentiert. Ab hier ist das Bauteil reproduzierbar.
Wiederhol- und Ersatzteile laufen über dieselben Werkzeuge. Reparatur und Nacharbeit an bestehenden Bauteilen übernehmen wir ebenfalls.
Head of Sales & Projects, Connova Deutschland GmbH
Jens Kählert verbindet Maschinenbau-Engineering und Composite-Industrie-Erfahrung in einer Person. Als Diplom-Maschinenbauingenieur (Jahrgang 1970) startete er seine Laufbahn beim Verbundfaser-Pionier Huber+Suhner und hat in den vergangenen 35 Jahren den Aufstieg der Hochleistungs-Verbundwerkstoffe in die industrielle Anwendung hautnah begleitet. Heute ist er Head of Sales & Projects bei der Connova Deutschland GmbH und damit zentraler Ansprechpartner für Composite-Lösungen in der industriellen Automatisierung. Sein Vorteil für industrielle Kunden: Über mehr als 20 Jahre operativen Einsatz kennt er das gesamte Anbieterumfeld und kann auf Basis nachweisbarer Praxis abschätzen, welche Composite-Lösung in welcher Industrieumgebung tatsächlich wirtschaftlich funktioniert.
Warum Sie von seiner Expertise profitieren:
„Industriekunden kaufen keine Werkstoffe, sondern Funktion über die Lebenszeit. Mein Job ist es, die Composite-Lösung zu definieren, die genau das liefert – wirtschaftlich, prozesssicher und reproduzierbar.“
— Jens Kählert, Head of Sales & Projects, Connova Deutschland GmbH
Unser Qualitätsmanagement stammt aus der Luftfahrt. Industriekunden profitieren davon, ohne die Zertifizierung selbst zu benötigen.
Jede Faser- und Harzcharge ist einem Bauteil zugeordnet. Bei einer Reklamation lässt sich nachvollziehen, welches Material und welcher Prozess betroffen ist.
Nach der Serienfreigabe werden Parameter nicht mehr verändert, ohne dass die Änderung dokumentiert und freigegeben ist. Das macht Bauteile über Jahre vergleichbar.
Mess- und Werkstoffnachweise werden zur Freigabe geliefert. Auf Wunsch nach Ihrem Prüfplan oder in Ihrem Dokumentenformat.
Konstruktions- und Prozessänderungen laufen über einen definierten Freigabeweg. Ihr Einkauf und Ihre QS wissen jederzeit, welcher Stand geliefert wird.
Wir sind Auditierungen aus der Luft- und Raumfahrt gewohnt und öffnen unsere Prozesse auch industriellen Kunden.
Geometrie- und Bauteilprüfung erfolgen bei uns, nicht bei einem Dritten. Das verkürzt die Schleifen zwischen Fertigung und Freigabe.
Mit Composite-Materialien werden beschleunigte Massen deutlich reduziert. Hinzu kommen weitere Vorteile wie höhere Steifigkeiten bzw. günstigere Eigenfrequenzen, besseres Rückstellvermögen, höhere Vibrationsdämpfung sowie eine verbesserte Wärmestabilität. Oft wird mit Composites auch die technische Komplexität vereinfacht. Die Connova Group bietet Ihnen hierzu Machbarkeitsanalysen, Produkt-Entwicklungen sowie die Fertigung von Serien-Bauteilen. Wir unterstützen Sie gerne bei der Beurteilung Ihres Projekts und begleiten Sie bei der erfolgreichen Umsetzung.
Erhöhen Sie Ihre Systemeffizienz um 25% – Keine Wirbelströme, optimierte Passgenauigkeit und skalierbare Serienfertigung für maximale Leistung.
Carbon Hülsen und Bandagen optimiert für höhere Drehzahlen – Steigern Sie Leistung und Effizienz mit unserer skalierbaren Fertigung.
Maximieren Sie mit unseren CFK Platten die strukturelle Integrität und Effizienz Ihrer Anwendungen.
Sechs Aussagen zu unserer Position im industriellen Leichtbau – jede mit einer nachprüfbaren Stelle auf dieser Seite.
Hohe Festigkeit, geringes Gewicht, gute Korrosionsbeständigkeit und insbesondere die Röntgentransparenz machen Carbon-Composites für die moderne Medizin besonders interessant. In unserer langen Geschichte im Bereich Composites haben wir uns ein spezifisches Know-how in der Medizinaltechnik angeeignet. So können wir auch innerhalb kurzer Fristen höchste Anforderungen erfüllen – individuell und zertifiziert.
Spezifische Erfahrungen in vielseitigen Bereichen der Medizinaltechnik
Festigkeit, Leichtigkeit, Korrosionsbeständigkeit und Röntgentransparenz
Persönliche Begleitung von der Machbarkeitsanalyse bis zur Serienreife
Dank dem Einsatz von CFK ist es möglich, die Patientenpositionierung in der Wirbelsäulenchirurgie während dem Operationsprozess inklusive dem Röntgen nicht zu verändern. Folgende Leistungen erbringt die Connova Group für Schärer Medical:
Die für das PSI entwickelte Patientenliege zeichnet sich durch eine hohe Positioniergenauigkeit aus, die dank der Steifigkeit und CNC-Bearbeitungspräzision erreicht wird. Ausserdem bietet die Liege höchste Röntgentransparenz für die Protonen-Strahltherapie. Dank hochstehender Verarbeitung und leichter CFK-Sandwichbauweise ergeben sich hier keine störenden Artefakte, was zu einer einer wesentlichen Verbesserung der Therapie führt.
Für die REGA entwickelt die Connova Group leichte und röntgentransparente Schalenteile, die sich durch eine hohe Steifigkeit und Festigkeit auszeichnen. Die entsprechende Trage ist einfach zu reinigen. Weitere Details:
Carbon-Composites erweitern nicht nur die rein technischen Applikationsmöglichkeiten; sie vereinfachen auch die Handhabung im täglichen Gebrauch. Wir begleiten Produktingenieure und andere Entscheidungsträger von der ersten Machbarkeitsanalyse bis hin zur Serienreife. Dabei unterstützen wir auch bei der Beurteilung des Projekts und helfen Vorurteile und Risiken abzuwägen, damit das Gesamtprodukt erfolgreich umgesetzt werden kann.
Die Fragen, die uns Konstrukteure und Einkäufer im Erstgespräch am häufigsten stellen.
Ablösung einzelner Faserlagen voneinander. Häufigster Fehler bei falscher Bearbeitung oder Überlastung.
Im Laminat eingebettetes Metallelement zur Krafteinleitung, etwa für Verschraubungen oder Lagersitze.
Anteil der Fasern am Bauteilvolumen. Je höher, desto steifer und fester das Bauteil bei gleichem Gewicht.
Aushärtung von Prepregs im Ofen statt im Autoklav, verdichtet nur durch Vakuum. Mit darauf abgestimmten Harzsystemen entstehen Bauteile mit sehr geringer Porosität.
Prepreg-Verfahren, bei dem das Material in einem beheizten Werkzeug unter Pressdruck aushärtet. Kurze Taktzeiten und zwei definierte Oberflächen machen es wirtschaftlich für flächige Bauteile in Serie.
Mit umfassendem Know-how aus jahrzehntelanger Erfahrung im Leichtbau für die Industrie & Automatisierung für namhaften Kunden sind wir perfekt aufgestellt, um Ihre Konzepte umzusetzen. Wir laden Sie zu einer professionellen Beratung ein, bei der wir ausloten, wie wir als Ihr zukünftiger Partner agieren könnten. Dieses erste Beratungsgespräch ist selbstverständlich unverbindlich und kostenfrei.
Die Connova Deutschland GmbH ist vom DNV als Hersteller von Bauteilen aus faserverstärkten Kunststoffen zugelassen.
Am 23. Juli 2026 absolvierte der Themis-Demonstrator T1H am Esrange Space Center (Schweden) erfolgreich seine
Vom 10. bis 12. März 2026 wird das Messegelände Paris Nord Villepinte wieder zum globalen